LANGUAGE
PVC シース用の 380 kg/h の定格 90 mm 押出機は、より重いフィラー負荷のコンパウンドでラインが 3 シフト稼働すると、多くの場合 330 kg/h に落ち着きます。オペレーターは、ダイ、真空ポンプ、またはスクリューのせいにします。私たちが参加しているほとんどの仕様レビューでは、あるコンパウンドに対してスクリューの形状が選択され、その後ラインで別のコンパウンドを実行するよう求められたとき、不一致は数か月前に固定されていました。
ショートバージョン
スクリュー押出機は、公称トン数ではなく、配合物とライン速度によって選択されます。 PVC 絶縁体とシースは、圧縮率 2.5 ~ 3.5 の 20 ~ 24:1 L/D 単一ネジに快適に配置されます。高速ライン速度での PE および XLPE 絶縁には、溝付きフィード、25 ~ 30:1 L/D、および溶融温度を一定に保つためのバリア セクションが必要です。これら 3 つの変数を一致させると、コンパウンドの最初のドラムが開く前に、直径ドリフトと出力安定性に関するほとんどの苦情が解決されます。
以下に、ジオメトリがケーブル ラインにどのようにマッピングされるか、購入仕様に含まれる数値、および 3 年目の出力を安定させるためのチェックについて説明します。
バレル内でネジが実際に何をしているか
1 本のスクリューは 1 回転で 3 つの仕事をします。冷たい顆粒を運び、加熱されたバレルの壁に当てて溶融し、壁の厚さを維持するのに十分な安定した圧力で溶融物をブレーカー プレートを通してクロスヘッドに送り込みます。各ジョブは独自のゾーンに存在し、各ゾーンは飛行深度によって定義されます。
フィードゾーン
深いフライト、およそ 0.12 ~ 0.18 D。その役割は容積測定の搬送であるため、生産量は顆粒の嵩密度とペレットの形状に従います。これは、溝付きバレルが安定するように設計されているゾーンです。
圧縮ゾーン
飛行深さは送り深さから計量深さに向かって徐々に減少します。 2 つの比が圧縮率です。低すぎると未溶融の粒子がダイに到達し、高すぎるとせん断加熱により溶融物に 15 ~ 25 °C の温度が加わります。
測光ゾーン
一定の浅い深さ、通常 5 ~ 8 D の長さ。これはポンプであり、その圧力の安定性は、下流のどの制御ループよりも直径の許容差に影響を与えます。
ブレーカープレートとクロスヘッド
スクリーン パックは 15 ~ 30 MPa の背圧を生み出します。圧力ダイは絶縁を処理し、チューブダイは被覆を処理します。ネジは、どちらか一方がどれだけ確実に充填されるかを決定します。
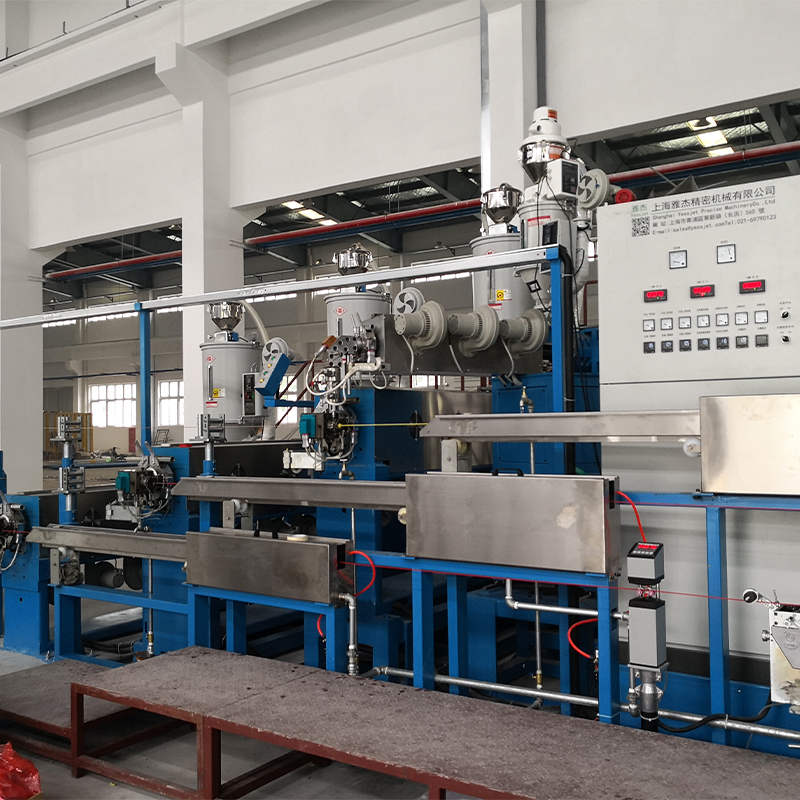
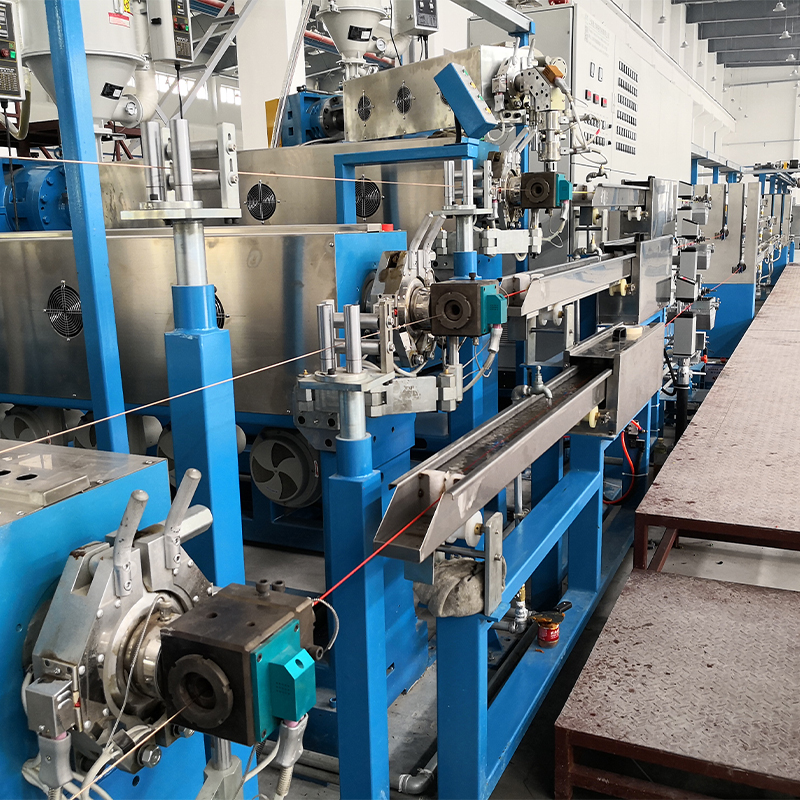
下流では、ラインの残りの部分が追いつかない場合、ジオメトリは重要でなくなります。 XLPE 絶縁ラインでは、 ワイヤーおよびケーブル押出ライン バレル温度、トラフ冷却長、キャプスタン張力、および巻き取り速度のバランスを 1 つの設定値ウィンドウ内で調整する必要があり、スクリューはそのチェーンの最初のリンクにすぎません。
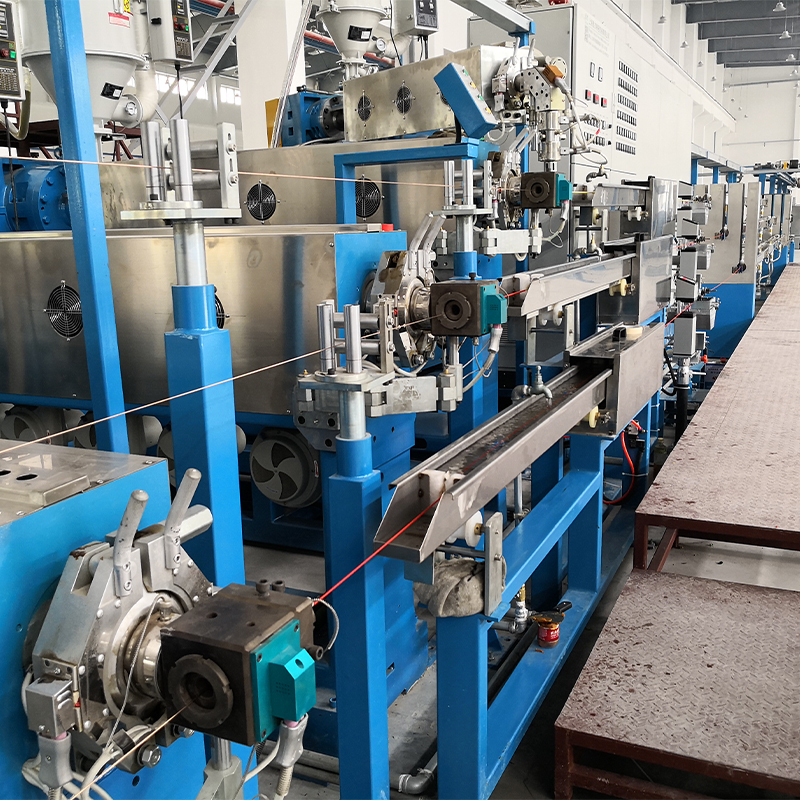 冷却水タンク付きXLPE/PEケーブル押出機 溶融物を再加工できない架橋 PE ラインの場合、この統合された押出機とマルチセクション水タンクは、制御された冷却と安定した出力による継続的な断熱をサポートします。 製品を見る→
架橋 PE は溶融物を再加工できないため、リスクが高まります。適合する水トラフを備えた専用の PE/XLPE マシンは、溶融物を狭い帯域内に保ち、バレル内の早期架橋を防ぎます。これは、製造開始から 3 日後にゲルスポットとして現れる故障モードです。
出力を決める数値でネジ設計を比較
2 つのサプライヤーが同じ直径を見積もる場合、違いは L/D、圧縮比、および送り設計にあります。以下の範囲は、技術レビュー中に最も頻繁に比較される範囲です。
ケーブル線仕様から導き出された範囲の目安。署名する前に、必ず自分のコンパウンドでのショップテストを確認してください。
二軸スクリュー機械は、噛み合うフライトが自動で拭き取り、事前配合ステップなしで粉末を搬送するため、PVC ドライブレンド作業の主流を占めています。断熱ラインでは、依然として溶融圧力の安定性と kg/h あたりのコストの点で 1 つのスクリューが優れています。そのため、通常はスクリューの数ではなく配合物で選択が行われます。
データシートに記載されていないもの: 出力が静かに保存される場所
ネームプレートの出力は、新しいネジ、きれいなスクリーン パック、および安定したフィード スロートを使用して測定されます。実際のラインでは、予測可能な 5 つの場所でスループットが低下しますが、そのうちの 1 つだけがモーターです。
14%
飛行許可
9%
スクリーンパッククリープ
7%
金型制限
6%
喉のドリフト
4%
ヒーターバンド
90 mm 絶縁線で 2 年間の期間にわたって測定されたスループット損失の寄与を示します。
フライトクリアランスはサイレントなものです。新しい 90 mm ネジは通常、0.20 ~ 0.30 mm の半径方向クリアランスで作動します。約 0.45 mm を超えると、溶融物はフライトの上を滑り戻り、同じ設定値で出力が低下し、溶融物温度が上昇します。心配するようなことは何もないので、この低下は化合物のせいだと考えられます。スクリーンパックの圧力クリープも同様に隠れます。ブレーカープレートを横切る差圧測定値の上昇は、ポンプが必要以上に激しく作動していることを示す最も早い警告です。
ケーブル生産におけるこれらの機械の位置
当社が供給するケーブルプラント全体で、以下の分割は押出機の生産能力が機械のサイズではなく最終製品ごとに実際にどのように配分されているかを反映しています。
PVC 絶縁体および外装 — 38%
PE および XLPE 電源ケーブル — 31%
LSZH および耐火性 — 14%
LANおよび通信 — 11%
特殊およびフォーム — 6%
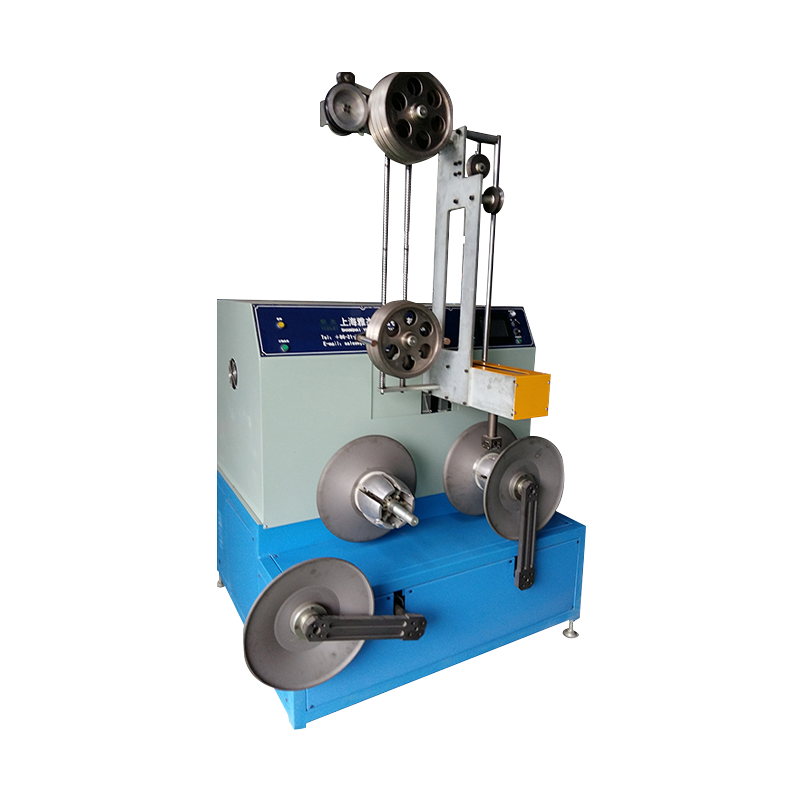
アプリケーションは、ラインが停止したときに実行する必要がある内容を変更するため、重要です。被覆ラインはリール交換のための短い停止を許容します。細線や LAN 回線には対応しておりません。 連続押出ライン用のアキュムレータおよびダンサー システム 下流のリールが交換されている間、ケーブルのバッファーと一定の張力を保持して、その場所を獲得します。
スクリュー押出機の指定: 5 段階のチェック
試運転を継続する購入仕様は、通常、同じ決定順序に従います。
ステップ 1 — トン数の前にコンパウンドを固定する
メルトインデックス、フィラー荷重、許容溶融温度上限および壁厚範囲を記録します。データシート上では類似しているように見える 2 つの化合物でも、圧縮率に 4:1 の違いが必要になる場合があります。
ステップ 2 — ネームプレートではなく、ダイでのサイズ出力
最大ライン速度でのクロスヘッドで必要な kg/h を計算し、コンパウンドの変動とスクリューの摩耗を考慮して 15% のヘッドルームを追加します。
ステップ 3 — フィードの設計を決定する
溝付きフィードにより、自由流動性の PE 顆粒により安定した生産量が得られます。スムーズなボアにより、リグラインドや軽量 PVC ブレンドの許容性が向上します。
ステップ 4 — ドライブとギアボックスを確認する
定常状態の負荷ではなく、速度範囲の下限でのトルク曲線と、スクリーンパックが停止しても耐えられるギアボックスサービスファクターを求めてください。
ステップ 5 — 受け入れテストを作成する
コンパウンドの連続 4 時間。引き渡し前に溶融温度、直径許容差、比エネルギー (kWh/kg)、およびスクリュー引き抜き測定を記録します。
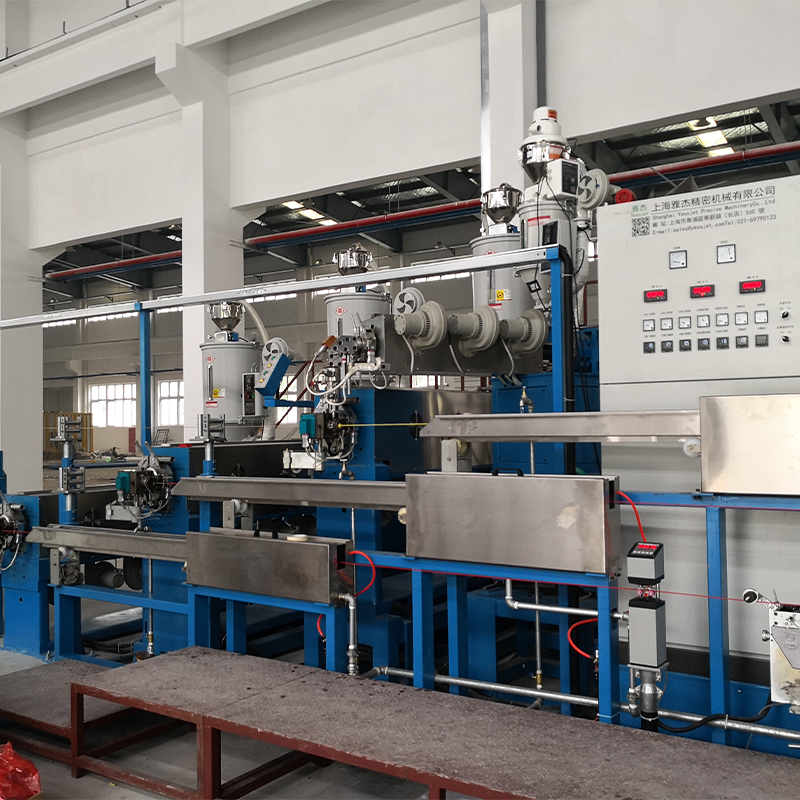
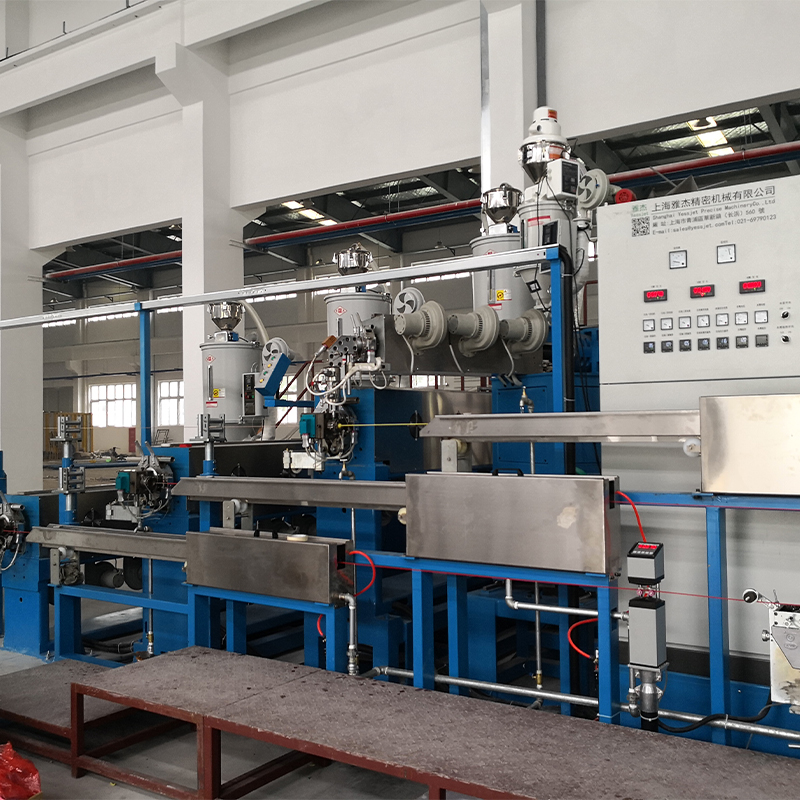 全自動PE/PVC高性能ケーブル押出システム 新しい PE/PVC ケーブル ラインを計画する場合、この統合システムは自動ペイオフ、精密押出、冷却、引き取り、巻き取りをカバーし、手動介入を削減します。 製品を見る→
単一の機械を交換するのではなく、新しいラインを計画している場合、重要な問題は、インターフェイス (バレル温度、キャプスタン張力、コイル巻きとパレタイジング) を誰が所有するかということです。なぜなら、引き継ぎの不一致が、立ち上げ遅延のほとんどの原因となるからです。
ネジを正直に保つ: メンテナンスとコンプライアンス
- 12 か月ごとにラジアル フライト クリアランスとバレルの摩耗を測定します。試運転値と比較して記録することで、絶対数ではなく傾向が交換のきっかけとなります。
- 各シフトごとに溶融温度とスクリーンパックの差圧を記録します。 1 週間で 2 MPa が上昇した場合は、パックのブロックが原因であり、制御障害ではありません。
- ヒーターバンドもセットで交換してください。 1 つの弱いバンドがコールド スポットを作成し、断熱材に溶けていない縞模様として現れます。
- バレルを空運転するのではなく、次の運転に合わせたコンパウンドでパージします。熱サイクルは飛行を歪める原因となります。
- 電気の安全性と一般的な機械規格に準拠した保護、さらにケーブル バッチまで追跡可能な材料とプロセスの記録など、出荷先の市場に合わせて文書を作成します。
これらはどれも珍しいものではなく、仕様に組み込まれる場合には高価なものもありません。高価なバージョンは 2 年目に、スクリュー、フィードスロート、スクリーンパックがそれぞれ別の人によって異なる想定に基づいて選択されたことが判明しました。
実際的なポイント: スクリューを複合ライン システムの適合部品として扱い、L/D、圧縮比、送り設計、およびフライト クリアランスを書面に記載し、機械が工場を出る前に 4 つすべてをテストします。それが、10 年間 350 kg/h を維持するラインと、18 か月ごとに新しいネジを必要とするラインを分けるものです。