LANGUAGE
夜勤が始まって 2 時間後、1 kV LLDPE 絶縁ケーブルを実行する 90 mm 押出機が、つや消しのわずかに波状の表面を生成し始めました。スクリュー速度は安定しており、直径スキャナーは数秒ごとに修正しており、ヘッド圧力は朝のベースラインを 18 バール上回っていました。バレルの設定値は、LDPE ジョブから単純にコピーされたものです (195 °C のダイで 165/175/185/190 °C)。
コンパウンドは問題ではありませんでした。温度ウィンドウはありました。 LLDPE は、LDPE よりも熱く、平坦に動作し、両方の方向で間違いを犯します。冷たすぎると、ゲルが溶けず圧力が上昇し、熱すぎると、よだれ、酸化が発生し、断熱壁が著しく弱くなります。
短い答え
LLDPE は次の間で溶けます。 120 および 130 °C 、ただし、溶融温度で加工されます。 180~230℃ 。ダイは通常、計量ゾーンより 10 ~ 20 °C 高い位置にあります。ケーブル絶縁の場合、測定した溶融物を 205 ~ 215 °C に保持し、240 °C を超える温度に保持しないでください。
LLDPE の動作温度範囲 (ゾーンごと)
120 ~ 130 °C の数値は、DSC によって測定された平衡融点です。これは、ポリマーが 200 m/min で導体をコーティングできるほど十分に流れる場所ではなく、結晶が消える場所を示します。溶融と良好な流動の間には 60 ~ 90 °C の差があり、以下のプロファイルが実際にその差を埋めるものです。
絶対数よりも 2 つの修正の方が重要です。まず、スクリュー内のせん断加熱のため、ヒーター バンドの測定値は実際の溶融温度より 10 ~ 25 °C 低く設定されているため、195 °C を示すバレルは 215 °C の溶融物を供給している可能性があります。第 2 に、LLDPE はせん断減粘性があります。溶融温度を上げると粘度と圧力が低下しますが、溶融強度も低下します。これは、後で円錐のたるみや完成したコイルの楕円形として現れます。
融点が 120 ~ 130 °C であっても 200 °C のダイが必要な理由
データシート番号とパネル上の設定値の間のギャップは 4 つのメカニズムで説明されます。
狭い溶ける窓
LLDPE の短鎖分岐分布により、ほとんどの結晶は約 10 °C 以内で溶けます。 LDPE のような長い軟化段階はないため、固体から流動への移行は突然であり、初期ゾーンはすでに熱を伝えているはずです。
位相だけでなく粘度も
完全に溶けていますが、コールドメルトはまだ粘度が高すぎるため、2.5 mm の断熱壁の周りに均一に広がりません。 200 ~ 225 °C のダイ温度では、ポリマーがランド長から離れる前に緩和する位置まで粘度が下がります。
せん断熱も予算の一部です
PE ネジの充填物を溶かすエネルギーのおよそ 3 分の 1 から 2 分の 1 は、ヒーター バンドではなく機械的な仕事から生じます。これが、摩耗したネジが同じ溶融温度に達するために、パネル上で突然 15 °C 以上の温度が必要になる理由です。
滞留時間がピーク温度を上回る
劣化は時間と温度を掛けた後に起こります。通常、215 °C で 2 分間保持した溶融物は、出力が低くポリマーが残留する遅い始動時に 245 °C まで 30 秒間急上昇させた溶融物よりも安全です。
LLDPE とLDPE、HDPE、XLPE の比較
パネルでの温度ミスのほとんどは、隣接するレシピの再利用によって発生します。以下の比較は、窓が実際にどのくらい離れているかを示しています。
温度の問題が実際に現れる場所
LLDPE ラインでスクラップが発生し始めると、その原因が集中する傾向があります。以下の分割は、試運転やトラブルシューティングの訪問中に最も頻繁に見られるパターンを反映しています。これは診断上の重み付けであり、検査室の統計ではありません。
34%
冷たすぎると溶ける
27%
熱すぎて溶ける
21%
ダイとヘッドのアンバランス
12%
冷却プロファイル
6%
巻取りテンション
2 つのコールドメルト破壊モードは区別する価値があります。溶けていないゲル粒子は隆起した隆起として現れ、顧客がケーブルを剥がすまで存続しますが、供給不足ゾーンでは 20 ~ 40 bar の周期的な圧力変動と目に見える直径のバンディングが発生します。ホットメルトの破損は見た目が異なります。地面には茶色の金型のよだれが垂れ、頭部からはかすかな酢酸またはワックスのような臭いがし、引張強度が低下する前に破断点伸びが低下します。
樹脂グレードが温度と同じくらい重要な理由
世界の LLDPE の約 60% はケーブルではなくフィルムに使用されます。このたった 1 つの事実だけで、非常によくある間違いが説明されます。安くて入手できるという理由で一般的なフィルム グレードを購入し、ケーブル ラインのジェルや焦げと 1 週間戦い続けるのです。
フィルム — 約62%
ケーブルコンパウンド — 約 14%
回転成形 — 約 11%
射出成形 — 約7%
パイプおよびその他 — 約6%
ケーブルのグレードはそれぞれ異なります。タイトなバンド内で制御されたメルトインデックス、文書化された酸化防止剤パッケージ、少ないゲル数、および規定の体積抵抗率を探してください。添加剤パッケージが湿式電気老化向けに設計されていないため、フィルム グレードが同じ 120 ~ 130 °C の融点に達しても、90 °C の水浸しに失敗する可能性があります。
ウィンドウを保護する起動およびシャットダウン シーケンス
LLDPE の温度制御は主に規律の問題であり、装置の問題ではありません。以下のシーケンスには約 45 分かかり、シフト変更で発生するスクラップのほとんどを防止できます。
1. センサーを確認します。 すべての熱電対を校正済みのプローブと照合してチェックします。計量ゾーンでの 15 °C のドリフトは、警告なしに溶融物を範囲外に移動させるのに十分です。
2.ゆっくり浸します。 冷間状態から 160 °C まで加熱し、スクリューを締め始める前に 30 ~ 40 分間保持します。高速ランプではヘッドがバレルよりも低温になり、最初の 1 時間でサージが発生します。
3. パージしてからランプします。 前のポリマーを PE パージ コンパウンドで除去し、ダイを大気開放にして設定値を 15 ~ 20 rpm で実行するまでステップアップします。
4. 実際のメルトを読み取ります。 ダイの溶融状態を調べ、最後の 2 つのゾーンを調整してから、ヘッド圧力を監視しながらライン速度を 10 m/min ずつ上げます。
5. クリーンを停止します。 短時間停止する場合は、ヒーターをオフにするのではなく、ヒーターを 150 °C に保ちます。長時間停止する場合は、プラグが冷えるのを避けるために、ネジをパージして後退させます。
6. すべての変更を記録します。 メルト温度、ヘッド圧力、リールごとのライン速度を記録することで、後の苦情が特定の実行に遡って追跡できるようにします。
窓をしっかりと固定する金具
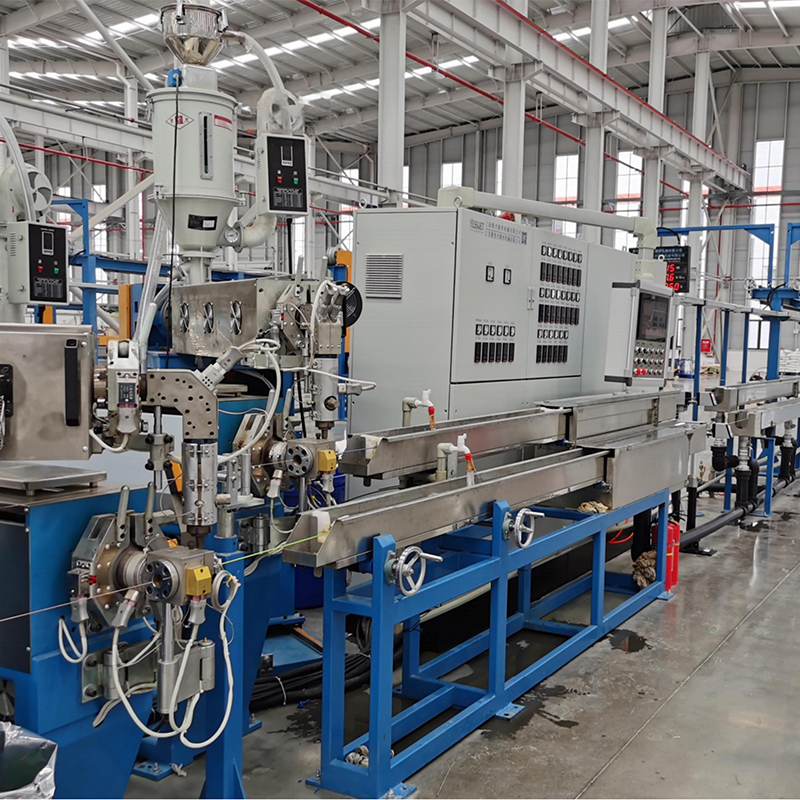
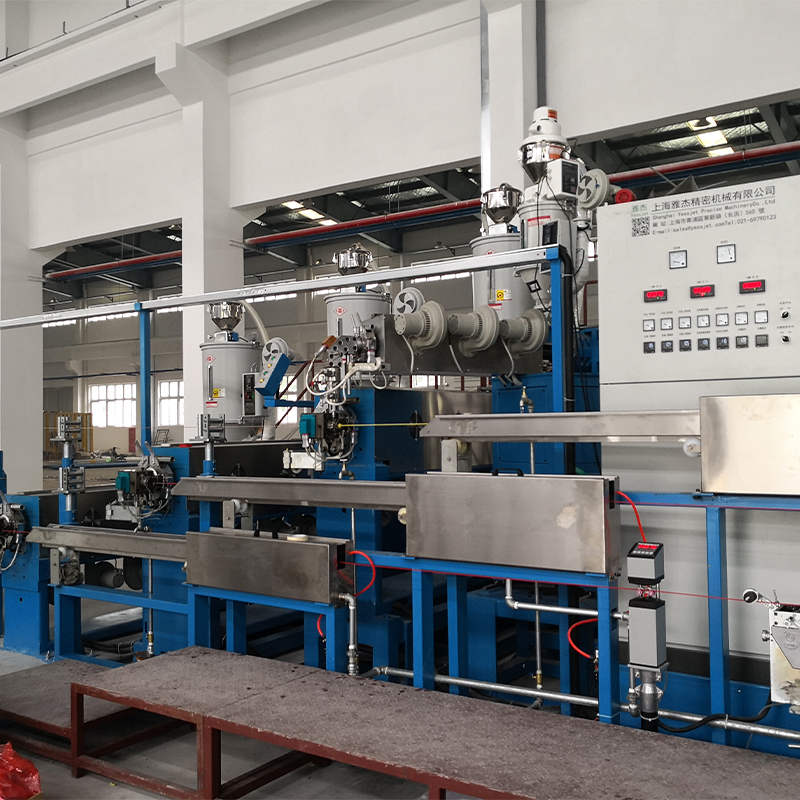
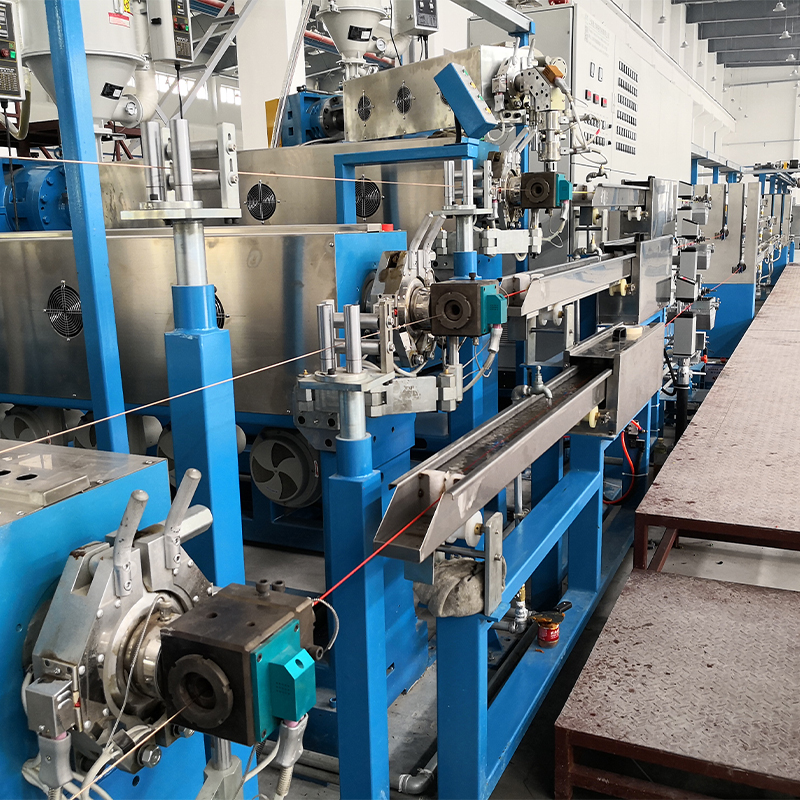
設定値は、機械が反復できる場合にのみ保持されます。 LLDPE ラインでは 3 つのハードウェアの詳細が重要です。適切な L/D とバリアまたは混合セクションを備えた PE スクリュー、圧力を強制的に上昇させない適切なサイズのスクリーン パック、および溶融物がリラックスするのに十分なランド長を備えたダイです。低圧縮の汎用スクリューは LLDPE を使用しますが、通常、同じ表面品質に達するには 10 ~ 15 °C 高い熱が必要となり、熱安全マージンが短くなります。
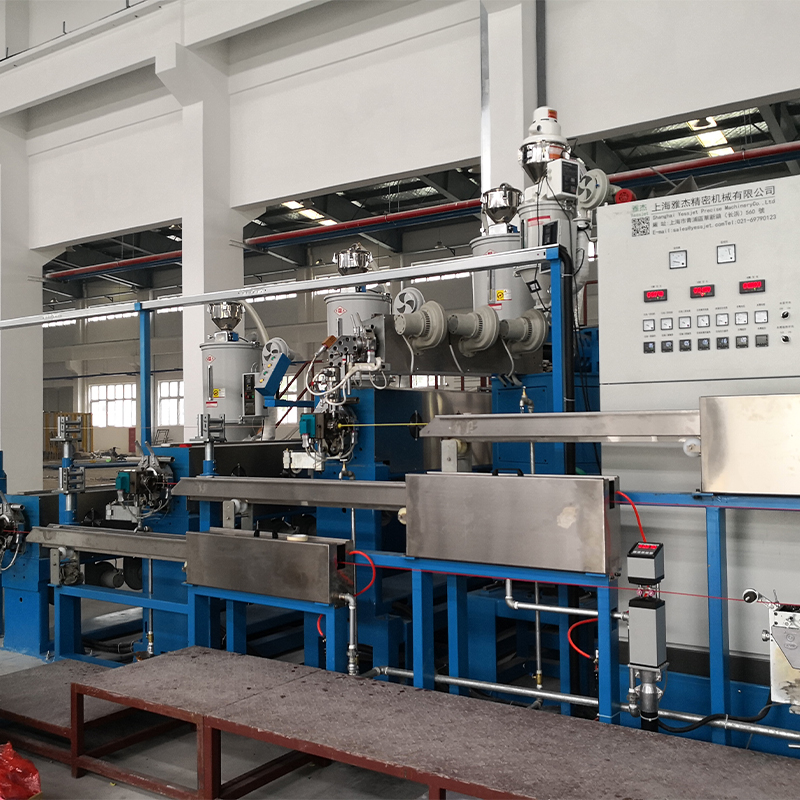 高効率 PP、PVC、PE ケーブル押出機 絶縁体およびジャケット用の多機能押出コア。PP、PVC、PE と互換性があり、省エネで歩留まりの高いケーブル製造向けに提供されます。 製品を見る→
リールを交換しても出力を一定に保つ必要がある場合、温度の安定性とラインの連続性も同じ問題です。の 連続押出ライン用のアキュムレータおよびダンサー システム 巻き取り側がリールを交換している間、押出機を固定スクリュー速度で動作させ続けることで、溶融温度の変動の原因となる加熱と冷却の繰り返しサイクルを排除します。
温度プロファイルが最終決定される前に、押出機の選択を独自に検討する必要があります。私たちのガイド 高効率 PP、PVC、PE ケーブル押出機 スクリューの形状、出力のマッチング、および単一マシン構成と統合ライン構成の実際的な違いについて説明します。
 絶縁被覆ケーブル用のワイヤおよびケーブル押出ライン 材料固有の押出成形と PLC 制御および下流の冷却、印刷および巻き取り装置を組み合わせた、絶縁または被覆されたワイヤおよびケーブル用の自動ライン。 製品を見る→
下流側では、溶融温度は問題の半分にすぎません。冷却トラフと巻き取り張力によって、断熱材がダイが製造したばかりの寸法を維持できるかどうかが決まります。張力制御システムは数ニュートン以内に維持され、オペレーターが押出機のせいにすることが多い楕円形や収縮を防ぎます。
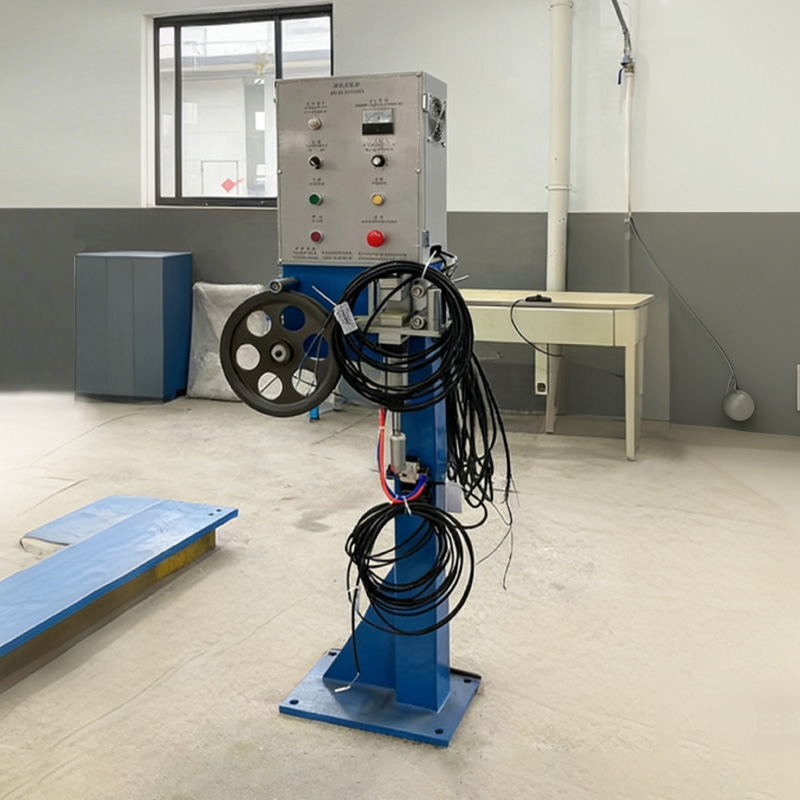 巻線用ワイヤおよびケーブル張力制御システム 巻き取り中にケーブルの張力をリアルタイムで調整し、伸び、損傷、巻きの緩み、乱れた配置を防止するアクセサリ システム。 製品を見る→
メンテナンス、記録、およびコンプライアンス
温度ウィンドウの信頼性は、熱電対の周囲の機器と同じくらいです。 3 つのメンテナンス ルーチンにより、正確な状態が保たれます。
- ヒーターバンドを締め直し、四半期ごとに接触を確認してください。バンドが緩んでいるとコールド スポットが発生し、センサーでは正しく読み取られますが、メルトでは誤って読み取られます。
- 年に 2 回、スクリューまたはバレルの交換後は必ず熱電対とコントローラーを基準プローブに対して検証してください。
- 生産ロットごとのゲル数とスクリーンパック圧力の上昇を追跡します。一定の樹脂温度で圧力が上昇する傾向は、通常、温度の異常ではなく、汚染またはスクリューの摩耗を示しています。
準拠に関しては、溶融温度記録は、IEC 60502-1 に基づく LV ケーブルおよび EN 50575 に基づく CPR 火災反応宣言に必要なプロセス証拠の一部であり、化合物の配合とその熱履歴の両方が宣言に反映されます。溶融温度、配合物のロット番号、リール ID を 1 つのレコードにリンクして保持します。顧客がバッチの動作が異なる理由を尋ねた場合、そのリンクは数日ではなく数分で質問に答えます。 RoHS および REACH 文書は、完成したリール単体ではなく、コンパウンドのロットと一緒に送付される必要があります。
LLDPE は、LDPE よりも少し高温で実行しても罰を受けません。コピーしたレシピを実行しても罰を受けます。 120 ~ 130 °C をデータシート上の融点として、180 ~ 230 °C をパネル上の処理ウィンドウとして、205 ~ 215 °C をケーブル絶縁の実際の目標として扱います。次に、コントローラーのディスプレイを信頼するのではなく、ダイの針プローブでそれを確認し、リールごとに番号を書き留めます。この習慣だけで、コンパウンドのせいである表面、ゲル、楕円形の問題のほとんどが解消されます。