LANGUAGE
ケーブル工場では、LDPE の注文から残ったバレル プロファイルを使用して、直鎖状低密度ポリエチレンのジャケット ジョブを実行しています。 30 分以内に溶融圧力が上昇し、表面が曇って見え、スパーク テスターが故障の記録を開始します。回線上の何も壊れていません。樹脂は、プロファイルが書き込まれた温度とは異なる温度で単に溶けます。
結論: LLDPE の融点は DSC ピークとして約 120 ~ 128 °C で、LDPE よりもおよそ 10 ~ 15 °C 高く、HDPE よりも 8 ~ 12 °C 低くなります。融解は 105 ~ 112 °C 付近で始まり、約 130 °C までに終了します。その範囲は単一の数字ではなく、フィードゾーンの温度、予想される溶融圧力、および断熱壁にどれだけの未溶融ゲルが生き残ることができるかを決定します。
以下のセクションでは、数値の由来、コモノマーの選択によって数値がどのように変化するか、および数値をバレル設定、張力制御、および走行ラインに耐える受入検査ルールに変換する方法について説明します。
LLDPE 融点とは実際には何ですか
示差走査熱量測定では、融解が点ではなく曲線として報告されます。 2 回目の加熱実行では、標準 LLDPE は 105 ~ 112 °C 付近で推定開始、120 ~ 128 °C でピーク、128 ~ 135 °C でベースラインに戻ります。サプライヤーがピークを引用しているのは、それが研究室から研究室へとよく繰り返されるためですが、供給ゾーンを設定する際に重要となるのは開始値です。
DSC ピーク、第 2 ヒート
ASTM D3418 または ISO 11357-3 に基づき、一般的なブテン、ヘキセン、オクテン グレードの場合、10 °C/分で 120 ~ 128 °C。
融解開始
105~112℃。ここから部分的な溶解が始まるため、バレルのプロファイルを作成する際にはこれを考慮する必要があります。
ビカット軟化点
88~100℃。これは、溶融ではなく荷重下の剛性を表し、これを溶融設定値として使用するとサージングが発生します。
実用的な溶融温度
ダイでの温度は 190 ~ 220 °C、ピークより約 60 ~ 90 °C 高いため、ポリマーは完全に溶融し、均一になります。
密度は予測通りにピークを移動させます。 0.915 ~ 0.922 g/cm3 のグレード(フレキシブル フィルムやケーブル ジャケットに使用されるグレード)は、120 ~ 123 °C 付近で溶けます。 0.926 ~ 0.940 g/cm3 のグレードは、ピーク温度を 126 ~ 130 °C に押し上げ、圧縮ゾーンで HDPE に近い挙動を示します。
LLDPE がLDPE を超えて溶ける理由
違いは分岐アーキテクチャにあります。 LDPE は高圧下で生成され、主鎖に長鎖分岐を持ちます。これらの枝は結晶格子に入るには大きすぎるため、結晶の成長を中断し、結晶化度をおよそ 35 ~ 45 パーセントに保ちます。 LLDPE は配位触媒を使用して生成されるため、その主鎖は直線状を維持し、炭素 2 ~ 6 個の短い枝のみがそこからぶら下がっています。短い枝も格子から除外されますが、それらの間の直線セグメントははるかに効率的にラメラに折り畳まれます。結晶化度は約 45 ~ 55 パーセントに上昇し、それに伴って融解ピークも上昇します。
分子量分布により効果が強化されます。 LLDPE は分布が狭く、長鎖分岐がないため、LDPE よりもずり減粘性が著しく低くなります。同じメルトインデックスでは、より多くのスクリュートルクが必要となり、より高いダイ圧力が発生し、より低い溶融強度とより少ないダイスウェルを示します。通常、LDPE 用に最適化されたスクリューは、すべてのゾーン温度がすでに適切である場合でも、LLDPE ではパフォーマンスが劣ります。
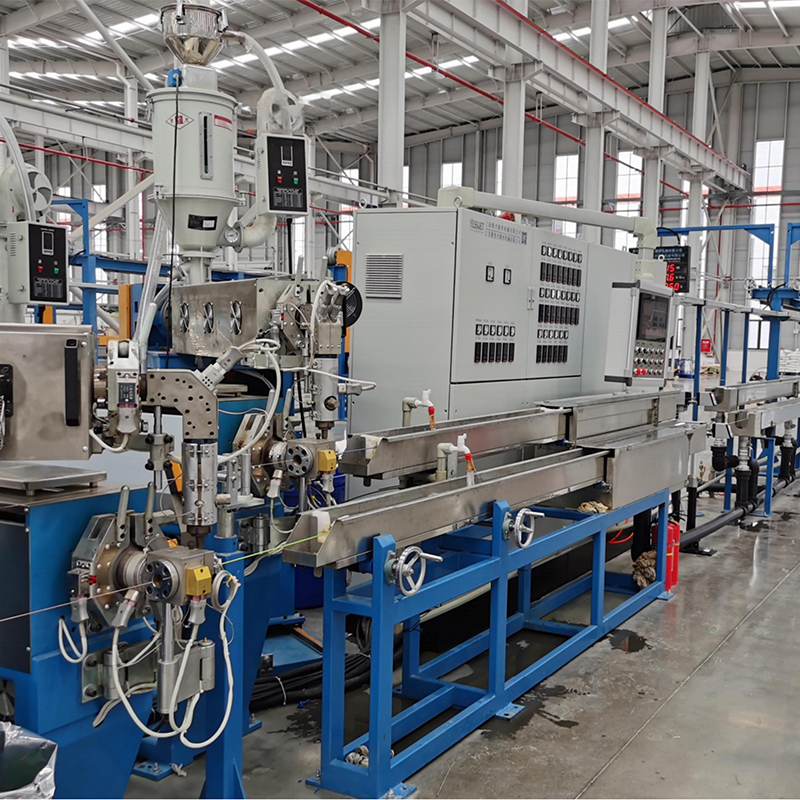
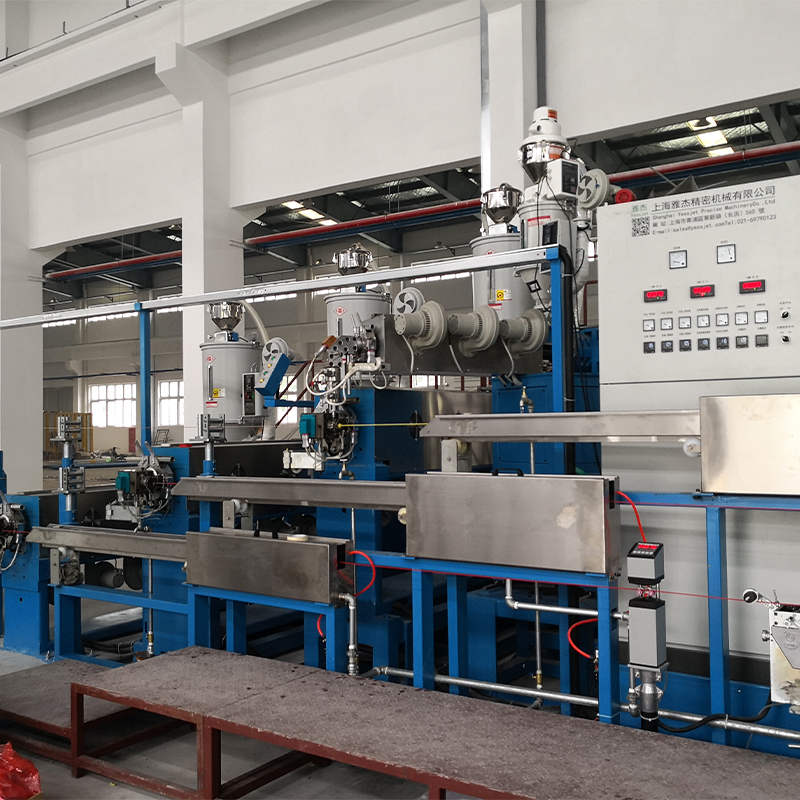
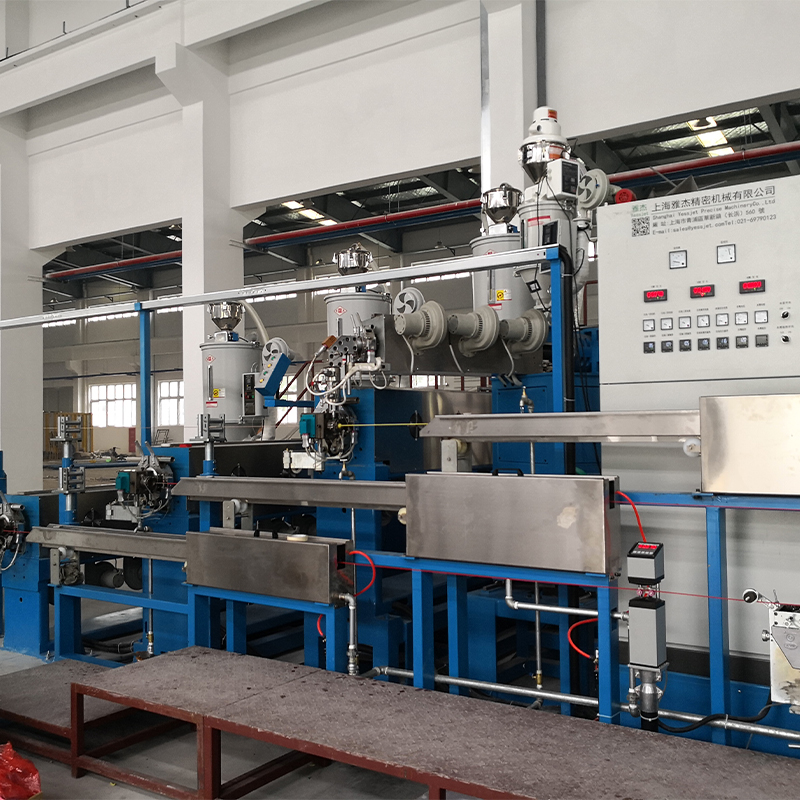 絶縁および被覆用の全自動 PE PVC ケーブル押出機 PE および PVC ケーブルの絶縁体およびジャケット用の統合押出システムは、スクリューおよびラインの設計が要求の厳しいポリエチレンの加工に適合する必要がある場合に適しています。 製品を見る→
グレードごとの溶融データ
以下の比較では、ケーブルおよびフィルム ラインで最も頻繁に使用される 4 つのポリエチレン ファミリをカバーしています。範囲は商用グレードに及びます。特定のロットはその中のどこにでも配置できます。
樹脂
密度 (g/cm3)
DSC ピーク (℃)
結晶化度
溶融挙動
LDPE
0.918~0.932
108–115
35~45%
強力なせん断減粘性、高いダイスウェル
LLDPE (C4 ~ C8)
0.915~0.940
120~128
45~55%
低い溶融強度、低いせん断感度
メタロセン LLDPE
0.900~0.925
115–124
40~50%
シャープな単峰、高い靭性
HDPE
0.941~0.965
130–136
60~80%
高い剛性、最高の溶融温度
ピーク値は、10 °C/min での 2 回目の加熱 DSC の結果です。メタロセン LLDPE は、その狭い組成分布が広い融解範囲ではなく鋭いピークを生成するため、別個にリストされています。
1 つの融解数値の背後に隠された指標
通常、データシートには単一のピークがリストされます。以下のグラフは、その数字が何を隠しているかを示しています。密度とメルトインデックスが同じに見える場合でも、使用されたアルファオレフィンコモノマーに応じてピークは最大 15 °C 移動します。
110℃
LDPE
118℃
mLLDPE
121℃
C4グレード
124℃
C6グレード
126℃
C8グレード
133℃
HDPE
さらに 2 つの信号がカーブの中に隠れています。 1 回目の加熱と 2 回目の加熱のピークは 2 ~ 4 度異なる場合があり、2 回目の加熱のみが樹脂自体を反射します。ピーク幅も同様に重要です。広い溶融範囲は組成分布が広く、ゲル化のリスクが高いことを示します。一方、3 ~ 5 度の鋭いピークは均一なメタロセン グレードを示します。サプライヤーのロット間の 2 度のずれは、通常、0.002 ~ 0.003 g/cm3 の密度変化に相当し、これは溶融圧力を数 bar 変化させるのに十分です。
融点をバレル設定に変える
開始とピークが判明すると、プロファイルが自動的に書き込まれます。供給ゾーンは開始点よりもはるかに低い位置にあるため、固体床は搬送を続け、圧縮ゾーンは溶融範囲を超え、計量ゾーンはピークより上で作業を終了します。
- 供給ゾーン: 150 ~ 170 °C (開始温度より約 40 ~ 50 °C 低い) で、早期の溶融とサージングを防ぎます。
- 圧縮ゾーン: 185 ~ 205 °C。ほとんどの結晶構造が消失し、溶融物が緻密になります。
- 計量ゾーン: 200 ~ 215 °C、均質化と圧力上昇用。
- アダプターとクロスヘッド: 200 ~ 220 °C。冷却トラフ前のたるみを制限するために、ケーブル クロスヘッドは多くの場合下端にあります。
ダイの溶融温度は 200 ~ 220 °C になるはずです。約 180 °C を下回ると、溶けていないゲルが壁の中に残り、スパーク テストで表面の傷や弱点として現れます。 250 °C を超えると酸化が加速し、滞留時間が重要になり、樹脂が技術的にはまだ安定しているにもかかわらず、ゲルの形成が増加します。
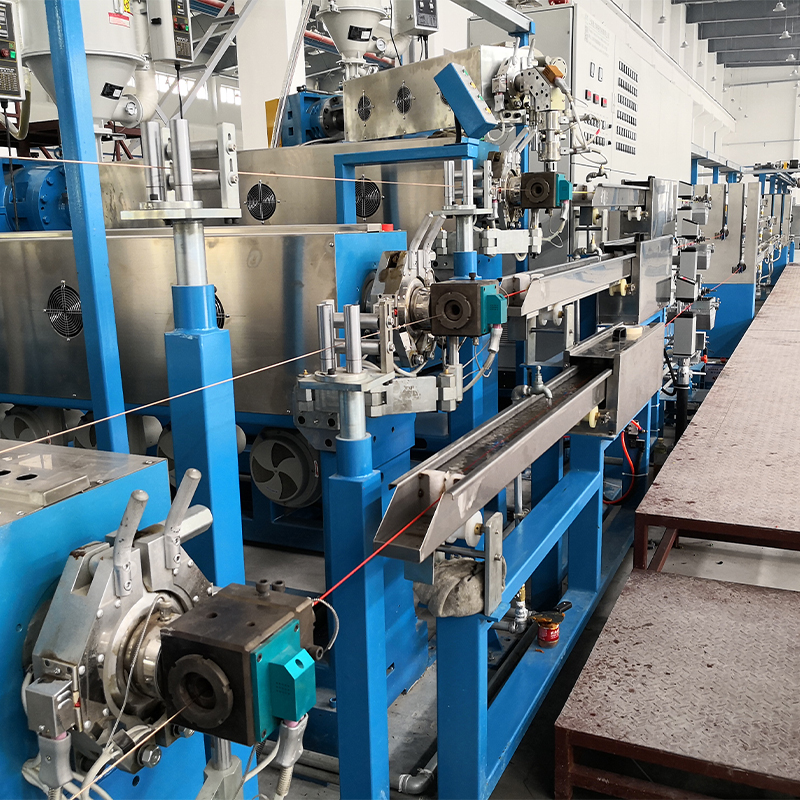
 PLC 温度制御を備えた自動ワイヤおよびケーブル押出ライン 輸入されたスクリューとバレル、PLC 制御、および安定した押出のための精密な温度制御を備えた、ワイヤの絶縁または被覆のための統合ライン。 製品を見る→
低溶融強度については後半です。 LLDPE はダイから出た後の形状保持が不十分であるため、直径制御はダイの形状だけではなく、安定した引張と巻き取りに大きく依存します。 連続押出ライン用のアキュムレーターおよびダンサー システム リール交換時の速度変化を吸収し、メルトが冷える間張力を一定に保ちます。
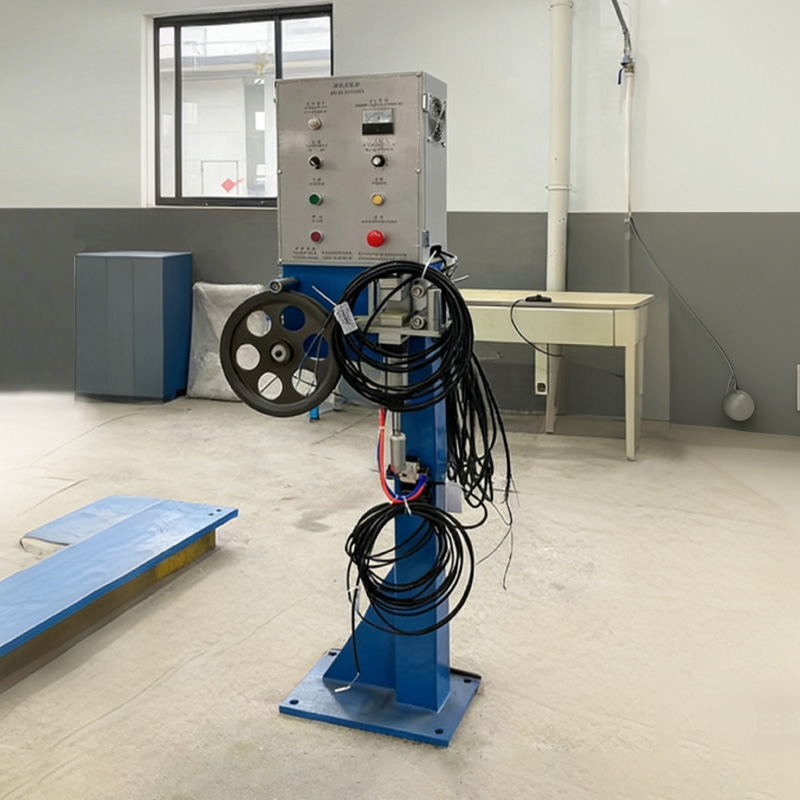 安定した巻き取りを実現するワイヤーケーブル張力制御システム 巻き取り中のケーブルの張力を調整して伸び、巻きの緩み、乱れを防ぎ、安定したケーブル品質をサポートするアクセサリ システム。 製品を見る→
LLDPE のボリュームが実際にどこに向かうのか
ケーブルとワイヤは、実際には世界の LLDPE 消費量のほんの一部にすぎません。この状況は、サプライヤーがグレードを変更したり、生産能力を再割り当てしたり、工場がフィルム生産者と樹脂の割り当てを交渉したりするときに重要になります。
- ストレッチフィルムや農業用フィルムを含むフィルムおよび包装: 約 62%
- 射出成形品:約12%
- 回転成形:約9パーセント
- ケーブルおよびワイヤーの絶縁体、ジャケットおよびコンパウンド: 約 7%
- パイプ、導管、その他の押出成形品: 約 5%
- マスターバッチ、接着剤、その他: 約 5%
選択と起動シーケンス
繰り返し可能な操作順序により、段取り替えがスクラップ ランに陥るのを防ぎます。
- データシートのピークだけでなく、ロットの実際の DSC 曲線を引いて、開始温度を確認します。
- 密度とコモノマーを最終用途に合わせます。柔軟なジャケットのグレードは 0.920 g/cm3 近く、より硬い構造は最大 0.935 g/cm3 です。
- 供給ゾーンを測定開始温度より 40 ~ 50 °C 低く設定し、圧縮ゾーンと計量ゾーンを段階的に上げます。
- ライン速度に達する前に、少なくとも 10 分間は溶融温度と溶融圧力を一定に保ちます。
- 機械がまだ熱膨張している最初の 30 分間に、スパーク テストまたはゲル数を使用して壁の品質を確認します。
- バレルプロファイル、溶融温度、樹脂ロット番号を一緒に記録して、次の同一のジョブが既知のポイントから開始できるようにします。
テスト、メンテナンス、およびコンプライアンスに関する注意事項
融点データは、測定値が信頼できる場合にのみ役立ちます。 156.6 °C のインジウムを使用して DSC セルを再校正し、少なくとも年に 1 回はベースラインを検証します。これは、セル定数の変動により、報告されたすべてのピークが 1 ~ 2 度シフトするためです。バレル熱電対にも同様の注意が必要です。計量ゾーンの 5 度の誤差は、ほとんどの樹脂ロットの変動よりも実際のプロファイルを大きく変化させます。
保管は簡単です。 LLDPE は吸湿性がなく、通常は乾燥の必要がありませんが、UV や PVC との相互汚染から保護する必要があるため、切り替え時にはストレート フラッシュではなく適切なパージ コンパウンドが必要です。ケーブル製品の場合、溶融データは入荷検査とロットのトレーサビリティをサポートしますが、完成品は火花試験、引張試験、伸び試験に合格する必要があります。
プロセス側では、溶融圧力の傾向、モーター負荷、ゲル数を定期的にチェックすることで、溶融の問題が顧客に届く前に発見されます。ラインを交換するのではなくアップグレードする場合、押出機のセットアップを見直すことは、新しいスクリューよりも価値がある可能性があります。 高効率 PE および PVC ケーブル押出機ガイド そのレビューに伴う実践的なチェックについて説明します。