LANGUAGE
東南アジアのケーブル加工業者は最近、押出グレードのポリエチレンコンパウンドをより安価な射出グレードの樹脂に交換し、1 キログラムあたり約 0.12 米ドルを節約しました。最初の 1 時間のランニングは普通に見えました。 2 時間目までに、壁の厚さが許容範囲を超えて変動し、表面にうねりが現れ、その変動による出力のほぼ 12 パーセントを剥離して再処理する必要がありました。樹脂は悪くありませんでした。それは単に押出機のグレードが間違っていただけです。
この経験は、この記事が基づいて構築された結論を示しています。押出グレードのポリマーはマーケティングラベルではありません。これらは、より高い分子量、意図的にバランスの取れた分子量分布、より低いメルトフローインデックスを備えたポリマー配合物であり、高速でダイに押し込まれたときにその形状と寸法を維持するように設計されています。価格だけで選択すると、ほとんどの場合、節約できるわずかなプレミアムよりも、スクラップ、ダウンタイム、および不合格になったケーブルのコストが高くなります。
核となる結論
溶融強度、流動安定性、および熱抵抗によって、材料が押出ライン上できれいに流れるかどうかが決まります。射出成形グレードの樹脂には、金型内での寸法公差を維持するための溶融強度がありません。そのため、ケーブルの絶縁および被覆に押出グレードが指定されています。
押出グレードのポリマーの定義
3 つの測定可能な特性により、押出グレードのポリマーと射出グレードのポリマーは区別されます。これらが明確になると、残りの材料選択がより予測可能になります。
- 分子量と分布: 押出グレードは、樹脂ファミリーの高分子量端に位置します。ポリマー鎖が長くなると、溶融物がダイから引き出され、破れたり垂れたりすることなく、一貫した絶縁層またはシースにサイズ調整される強度が得られます。
- メルトフローインデックス (MFI または MFR): ほとんどの押出グレードの PE および PP 樹脂は 0.3 ~ 5 g/10 分の範囲に収まりますが、射出グレードでは 8 ~ 60 g/10 分の範囲で動作することがよくあります。 MFI が低いということは、溶融物が垂れにくく、冷えても断面が維持されることを意味します。
- ダイスウェルおよびメルト強度: 溶融強度は伸びに対する抵抗であり、ダイスウェルは溶融物がダイから出るときの自然な膨張です。押出グレードによりダイスウェルが予測可能になるため、ダイランド長、ドローダウン距離、冷却プロファイルを自信を持って設計できます。
- 熱安定化: 押出コンパウンドには、バレル内でのより長い滞留時間とダイでの高温暴露に合わせた安定剤が含まれています。これは、制御されない劣化によって黒い斑点や表面欠陥が生じる PVC および XLPE にとって最も重要です。
ケーブル製造用の一般的な押出グレード ファミリ
LDPE / LLDPE
MFI 0.5 ~ 2。柔軟性があり、応力亀裂に強い。通信および建築用電線の絶縁および軽量ジャケットに使用されます。
HDPE
MFI 0.3 ~ 1.5。引張強度が高く剛性が高い。ダクト、電線管、耐久性の高い外被などに使用されます。
PVC
柔軟な配合の場合、K 値 65 ~ 75。本質的に難燃性があり、容易に可塑化します。低電圧および中電圧の被覆のデフォルト。
PP
MFI 0.5 ~ 3。密度が低く、耐薬品性に優れています。自動車用ケーブルの絶縁材やフィラーテープによく使われます。
XLPE
硬化前のMFIが約1の架橋可能なPEコンパウンド。高い絶縁耐力と90℃連続定格。中高圧絶縁のスタンダード。
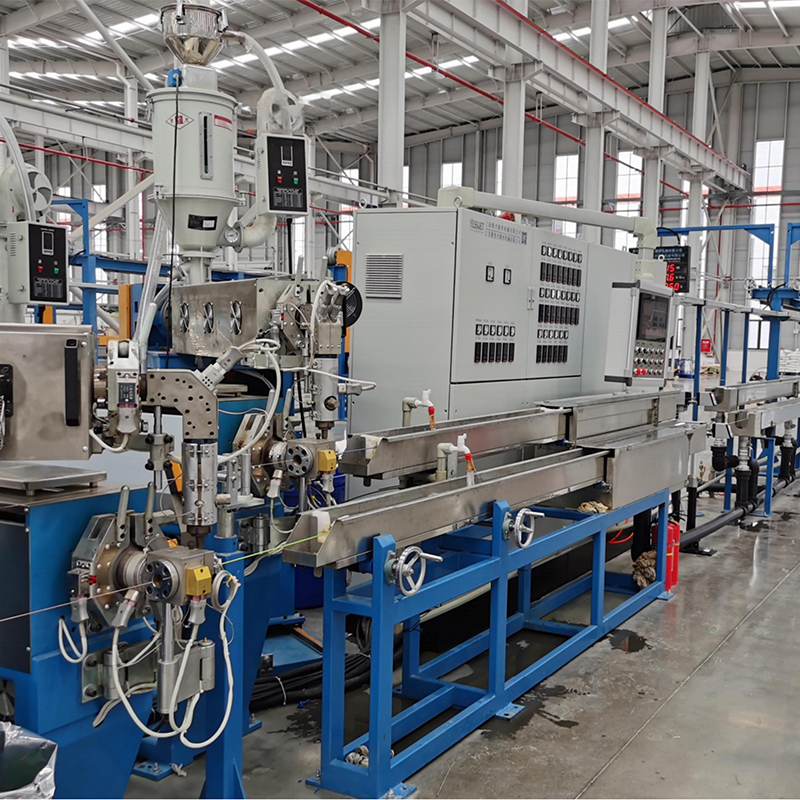
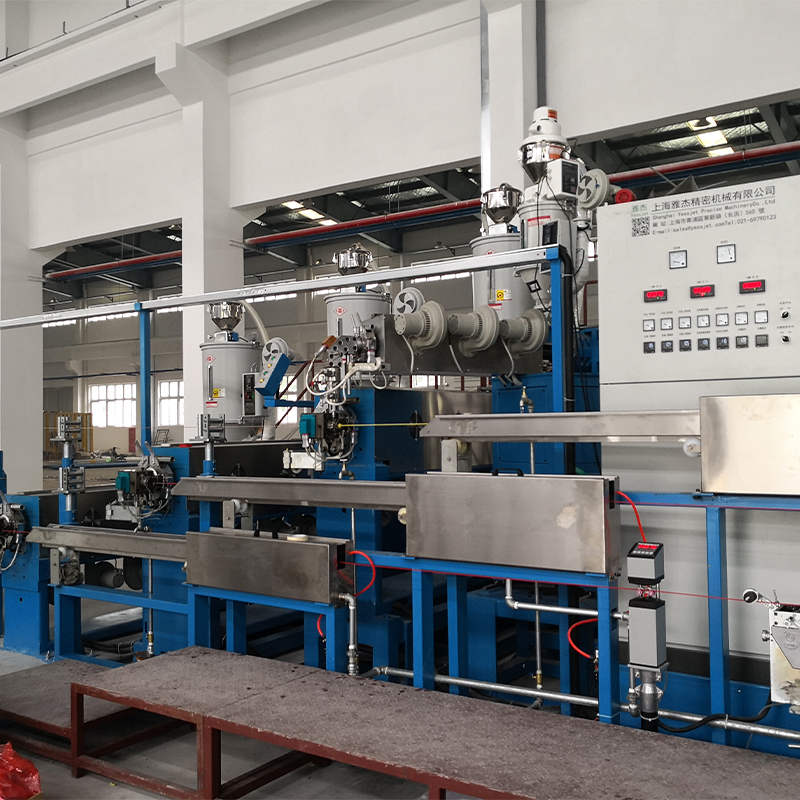
PE と PVC がトン数でのケーブル押出量のほとんどを占めるため、押出機の構成は化合物の化学的性質と同じくらい重要です。工具を再調整せずに PE と PVC の両方を処理できる機械により、プラントは切り替え時間を短縮し、材料間の汚染を回避できます。一例として、全自動 PE/PVC 高性能ケーブル押出機が挙げられます。この押出機には、両用途のスクリュー、高精度の温度制御、複合切り替え用のクイック バレル リリース機能が組み合わされています。
 両用スクリューを備えた全自動 PE/PVC 高性能ケーブル押出機 この押出機は、二重目的のスクリューと正確な温度制御を組み合わせて、再工具なしで PE と PVC 間の高速切り替えをサポートします。段取り替え時間の短縮と汚染リスクの削減を目指すプラントに最適です。 製品を見る→
押出グレードと射出グレード: 直接比較
以下の比較は、ケーブル生産ラインに影響を与える実際的な違いを示しています。数値は PE または PP 樹脂ファミリーを想定しています。 PVC は通常、MFI ではなく K 値によって評価されます。
プロパティ
押出グレード
射出グレード
生産への影響
MFI (g/10分)
0.3~5
8~60
金型後の寸法管理
溶融強度
高
低から中程度
たるみやネックインを防ぎます
ダイスウェル挙動
予測可能
大きく異なります
肉厚の均一性
分子量分布
カスタマイズされた、多くの場合二峰性
狭い
出力と安定性のバランス
熱安定剤の充填
拡張された
標準
居住中の劣化に強い
価格プレミアム
ベースライン 5% ~ 15%
ベースライン
スクラップ率の低下によりプレミアムが相殺される
値は、ケーブル押出コンパウンドの一般的な参照範囲です。必ずサプライヤーの技術データシートと照合してください。
実際には、スクラップの生産量が 1 ~ 2% 減っても、押出グレードのプレミアムは回収されます。冒頭の例のように 12% のスクラップ イベントは、材料の節約よりもはるかに多くのコストがかかります。
隠れたメトリクス: ケーブル押し出しの MFI を正しく読み取る
仕様シートの MFI 番号は、スクリューとダイの組み合わせでポリマーがどのように動作するかではなく、一定の荷重で標準的なダイ内でポリマーがどのように流れるかを説明します。以下のグラフは、ケーブルの絶縁体と外装に影響を与えるポリマーの一般的な押出グレードの MFI 値を示しています。 PVC は K 値で評価されるため省略されます。
LDPE 0.8
LLDPE 1.0
HDPE 0.5
PP1.5
XLPE 1.0
押出グレードのケーブル ポリマーの典型的なメルト フロー インデックス (g/10 分)。 PVC は K 値によって評価されており、表示されていません。
MFI の背後にある隠れた指標は、溶融温度の安定性です。押出機がダイの溶融温度を±3℃以内に維持できない場合、正しく指定されたグレードであっても直径にばらつきが生じます。スクリューの形状、バレルの冷却、上流の張力制御はすべて、その安定性に貢献します。リールを交換しても継続的にラインを走行させる必要がある場合、 連続押出ライン用のアキュムレータおよびダンサー システム 張力と速度を一定に保ち、押出機に一定の負荷がかかるようにします。
ワイヤおよびケーブルにおける押出グレードのポリマーの分布
ケーブル メーカーがすべてのポリマー ファミリを同等に使用することはほとんどありません。以下の分布は、電線およびケーブル部門全体の典型的な消費量を反映しています。
PVC – 34%
XLPE – 26%
LDPE / LLDPE – 18%
HDPE – 8%
PP – 10%
その他 – 4%
PVC リードは、安価で本質的に難燃性があり、適度な温度で加工しやすいため、建築用ワイヤーや低電圧ケーブルで主流となっています。 XLPE は、その絶縁耐力と、ほとんどの規格で連続約 90°C の高い熱定格により、中電圧および高電圧の電力ケーブルのデフォルトとなっています。 PE グレードは通信ケーブル絶縁の主力であり、PP は耐薬品性と低密度により自動車配線で成長しています。
XLPE の加工には、制御された温度プロファイルと、溶融温度を迅速に下げるためのダイの後の水槽が必要です。そのため、XLPE ラインでは通常、水タンク押出機構成が使用されます。
 制御処理用の冷却水タンクを備えた XLPE/PE ケーブル押出機 XLPE および PE 断熱材用に設計されたこの押出機には、急速冷却と均一な厚さのためのマルチセクション水タンクが含まれています。不均一な絶縁と遅い冷却に対処し、電力ケーブルと通信ケーブルの安定した電気的性能をサポートします。 製品を見る→
実用的な 5 段階の選択プロセス
このワークフローは、推測に頼ることなく、調達とプロセス エンジニアリングを白紙の状態から適格なグレードに引き上げます。
ステップ 1 – 仕様を定義する
電圧クラス、導体サイズ、連続熱定格、火炎要件、および柔軟性の目標を記録します。これにより、ポリマーフィールドが直ちに狭められます。
ステップ 2 – 樹脂ファミリーの候補リストを作成する
一般的な被覆には PVC、電力ケーブルには XLPE、通信絶縁には PE、耐薬品性や重量が重要な場合には PP が使用されます。
ステップ 3 – MFI をネジとダイに適合させる
低MFIグレードでは、より大きなモータートルクと、より高いせん断用に設計されたスクリューが必要です。高MFIグレードでは、より厳密な金型温度制御が必要です。 L/D比と圧縮比を確認してください。
ステップ 4 – 対照試験を実行する
少なくとも 1 時間、生産速度で操作し、溶融温度、ヘッド圧力、直径の変化を記録します。一貫した±1パーセントの直径バンドが実際的な目標です。
ステップ 5 – ウィンドウをロックして供給を監査する
バレル温度、スクリュー速度、ドローダウン比を文書化された手順で修正します。 IEC 60502、UL 1581、または関連するケーブル規格に対して検証します。
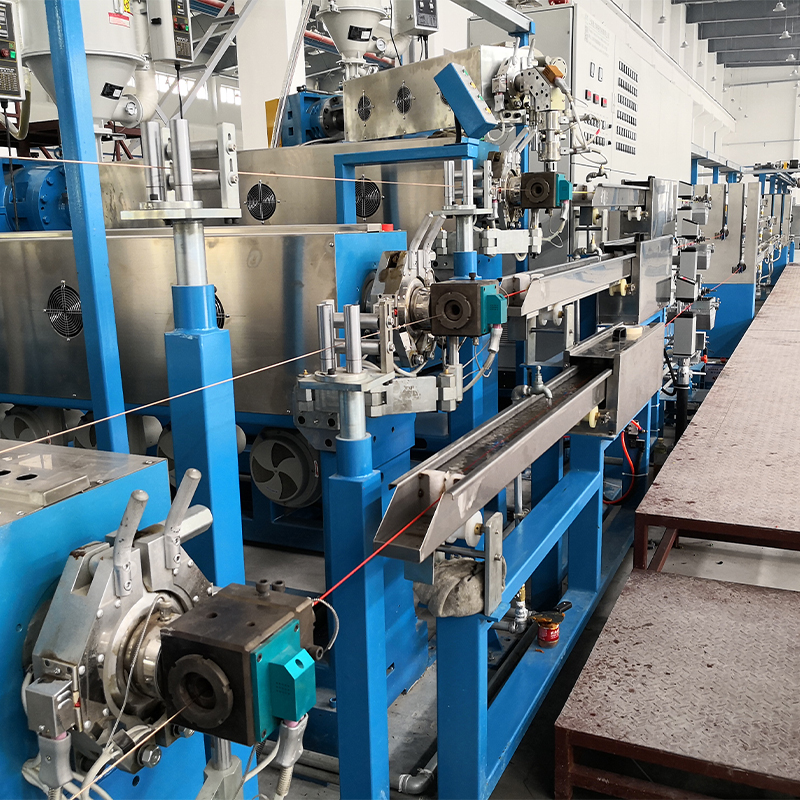
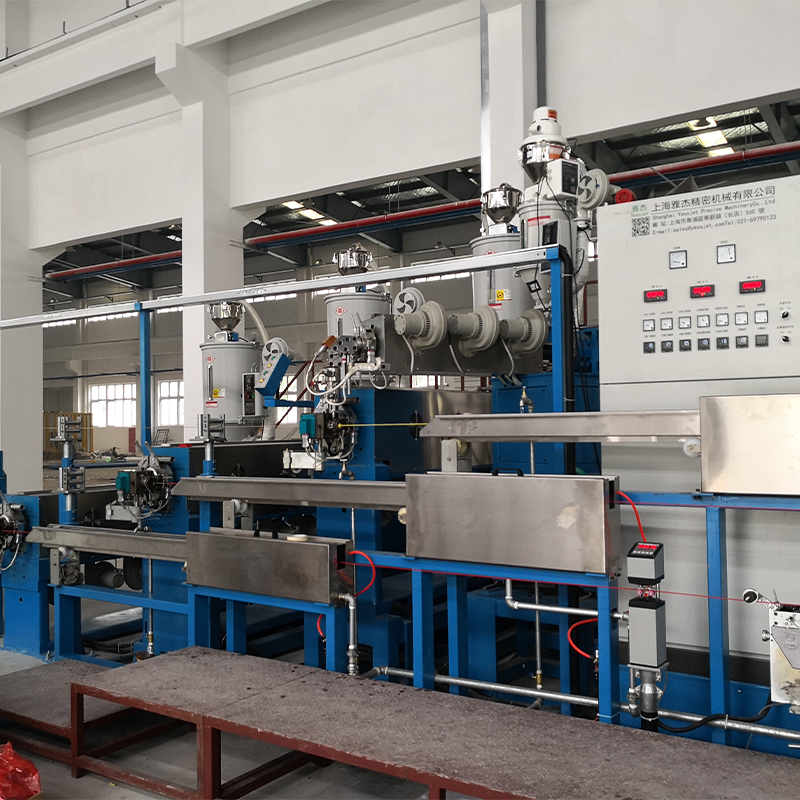
機器は方程式の残りの半分です。新しいプラントまたは大規模な再構築を計画している場合は、適合するスクリュー、ダイ、冷却トラフ、およびテークアップを備えた完全なワイヤおよびケーブル押出ラインを使用することで、さまざまなサプライヤーの機械を現場で組み立てるときに発生する互換性の問題を回避できます。押出ラインはこれらの段階を単一のシステムとして統合します。
 適合するコンポーネントを備えた統合ワイヤおよびケーブル押出ライン この完全なラインは、ペイオフ、矯正、押出、冷却、印刷、巻き取りを単一のシステムとして統合しています。これを選択すると、サプライヤーの混合による互換性の問題が回避され、新しいプラントや大規模な改築でも信頼性の高い稼働が保証されます。 製品を見る→
グレードを守るメンテナンスとコンプライアンスの実践
グレードが認定されると、最大のリスクは選択から処理およびプロセス規律へと移ります。
資材の取り扱いと保管
- 水分コントロール: 吸湿性の低いポリマーであっても、湿気の多い条件で保管すると表面に広がりが生じます。コンパウンドは元の密閉パッケージに保管し、吸湿性マスターバッチや特殊コンパウンドにはホッパードライヤーを使用してください。
- グレード間のパージ: PVC から PE または XLPE に切り替えると、炭化した残留物が残り、数時間後に黒い斑点として現れることがあります。互換性のあるパージ化合物を使用して、文書化されたパージ シーケンスを使用してください。
- ストレージ制限: バッグを床から離して積み重ね、倉庫の温度を 30°C 未満に保ち、先入れ先出しの在庫ローテーションを使用して、微粉や凝集を防ぎます。
コンプライアンスとトレーサビリティ
- 制限物質: RoHS および REACH では、配合物が変更された場合には定期的に再テストを行うとともに、化合物供給業者からの文書による物質宣言が必要です。
- 火炎および安全基準: UL 1581、IEC 60332、および IEC 60754 は、選択した押出グレードが建築用および産業用ケーブルに対して満たさなければならない火炎伝播およびハロゲン含有量の要件を定義しています。
- バッチトレーサビリティ: 生産実行ごとにポリマーのロット番号、マスターバッチのロット、および押出パラメータを記録することで、品質上のインシデントを材料、機械、オペレーターに追跡できるようになります。
押出グレードの材料は、不適切な取り扱いにより金型加工後に破損する可能性があります。一貫性のないコイル巻き張力により表面が傷つき、粗いパレタイジングにより完成したリールが潰れたり歪んだりする可能性があります。 ケーブルリールハンドリング用のロボットパレタイジングシステム 制御された反復可能な動きで持ち上げと積み重ねを自動化することで、そのリスクを軽減します。適切なポリマーと規律ある取り扱いを組み合わせることで、材料の決定が信頼できる生産高に変わります。