LANGUAGE
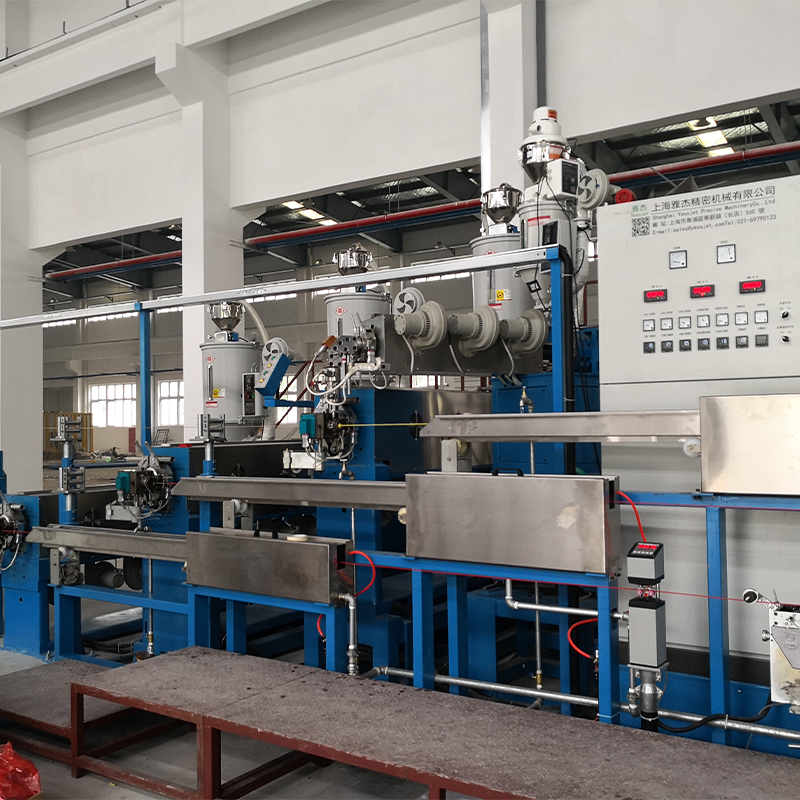
300 m/min で走行する 70 mm PVC 絶縁ラインは、2 時間以内におよそ 36 km の絶縁コアを生成します。完成した直径が 10 分間の時間枠で顧客の許容範囲を 0.05 mm 逸脱した場合、数キロメートルのコアがスクラップになり、巻き取りスプールを再加工する必要があり、偏差は通常、自社のフロアではなく顧客の受け入れ検査で見つかります。
押出プロセス制御は、この結果を防ぐ一連のフィードバック ループです。溶融温度、溶融圧力、スクリュー速度、ライン速度、定義されたウィンドウ内の直径および張力を分ごとに保持し、何か問題が発生したときに何が動いたかを記録します。
短い答え: まず溶融物を安定させ、次に寸法を安定させ、次に張力を安定させます。温度と圧力の安定性は壁の厚さが維持されるかどうかを決定します。直径と静電容量のフィードバックにより、許容差が維持されるかどうかが決まります。ラインが切り替え後に停止せずに生き残れるかどうかは、張力と蓄積によって決まります。各ループはその下流のループを妨害するため、この順序で調整してください。
溶融圧力、加熱直径、肉厚、巻き取り張力を 1 秒間隔で記録するラインは、通常、ハードウェアのアップグレードが正当化されるずっと前に、稼働後 1 週間以内に損失がどこにあるかを示します。
壁が耐えられるかどうかを決定する 5 つの制御ループ
押出ラインのプロセス制御は 1 つのコントローラーではありません。相互作用するのは 5 つのループであり、その相互作用が仕事を難しくしているのです。
熱プロファイル
5 ~ 7 つのバレル ゾーンは 3 ℃ 以内、ダイ ゾーンは 2 ℃ 以内に保たれます。
溶融圧力
トランスデューサーはスクリーンパックよりも前にあり、設定値の 1% 以内で安定しています。
スクリューとライン速度
スクリューの rpm はライン速度にマッピングされ、PVC 絶縁のドローダウンは 1.4 ~ 1.6 です。
次元フィードバック
ダイから 6 ~ 8 m のレーザー ゲージ、肉厚と偏心用の静電容量ゲージ。
緊張と蓄積
ダンサーの位置、ニュートン単位の巻き取り張力、および 30 ~ 90 秒の保管長。
溶融温度は最も遅いループであり、感覚によって設定されることが最も多いものです。一般的な絶縁ラインでは、計量ゾーンで 5 ℃ のドリフトが発生すると、一定のスクリュー速度で完成直径が 0.02 mm から 0.04 mm 変化するほど粘度が変化します。熱電対は、四半期ごとに基準と照合してチェックする必要があります。これは、センサーの読み取り値が 4 ℃ 低い場合、オペレータは通常、設定値を上げて決して戻さないことによって補正されるためです。
 全自動PE PVC高性能ケーブル押出機 全自動 PE PVC ハイパフォーマンス ケーブル押出機は、ケーブル メーカーの効率的で高精度な生産をサポートするように設計された統合生産システムです。それは... 製品を見る→
ネジの形状によって、温度ループが実行する必要がある仕事量が設定されます。コンパウンドに合わせた圧縮比により、フラットな圧力プロファイルが得られます。不一致は、PID 調整をいくら行っても除去できないヘッド圧力の上昇として現れます。スクリーン パックの状態も同じ理由で制御計画に含まれます。パックが部分的にブロックされるとヘッド圧力が上昇し、出力が 2 ~ 5% 変化します。ネジの設計、出力、制御の安定性の関係については、この記事で説明しています。 高効率押出機ガイド .
直径と壁の厚さは、制御が顧客に見える部分です。ダイから 6 ~ 8 m の位置に取り付けられたレーザー ゲージは高温の直径を読み取りますが、これは PE 絶縁ラインの低温の直径よりも 8 ~ 12% 大きいため、ゲージが高温であることを確認しながら、コントローラは低温の目標に向かって動作する必要があります。張力によってチェーンが閉じます。巻き取り張力が数パーセント以内に保たれることでコアが丸く保たれ、上層がスプールの絶縁体に食い込むのを防ぎます。
手動、基本 PLC、閉ループ制御の比較
3 つの制御アーキテクチャが同じ製造現場にあり、その違いはパンフレットではなく数値で現れます。
制御アプローチ
規制されるもの
直径偏差
変更ごとのスタートアップスクラップ
切り替え時間
マニュアル
目と音でネジの速度と巻き取りを設定
/-0.08mm
120~200m
25~40分
基本的な PLC、オープンループ
設定値を保持、アラームのみ、製品フィードバックなし
/-0.04mm
60~100m
15~25分
ゲージと張力のフィードバックを備えた閉ループ
直径、肉厚、溶融圧力、張力を連続的に調整
/-0.015mm
20~40m
8~12分
表: 70 mm PVC 絶縁線の性能帯域を示します。実際の数値は、コンパウンド、スクリューの設計、およびテークアップの構成によって異なります。
4 番目の列は支払いを行う列です。週に 8 回製品を切り替えるラインで、切り替えごとにスタートアップ スクラップを 150 メートルから 30 メートルに削減すると、定常状態の歩留まりの改善がカウントされる前に完成したコアを毎週約 960 メートル節約できます。
隠れた指標: 損失が実際にどこにあるのか
直径チャートは、線が実際に制御されるずっと前から優れているように見えることがよくあります。 1 回の 24 時間の実行にわたってより広範囲の変数セットをログに記録すると、通常、損失の状況が再配分されます。
直径ドリフト
34%
34%
テンションスパイク
26%
26%
溶融温度
18%
18%
ネジの摩耗
12%
12%
湿気
10%
10%
それぞれの原因には異なる解決策があり、より優れたゲージを購入することで解決できるのは最初の原因のみです。
- 切り替え時の張力スパイク: ダンサーは移動限界に達し、スプライスが完了する前にアキュムレータが空になります。 30 ~ 90 秒の回線速度の保存は設計上の決定であり、コントローラーのゲインではありません。
- 溶融温度ハンチング: 通常、冷却ファンの回転が強すぎるか、ヒーター バンドの接触不良が原因で、ヘッド圧力の 30 ~ 60 秒の振動として認識されます。
- スクリューとバレルの摩耗: 計量セクションのクリアランスが 0.1 mm 増加すると、生産量が 3 ~ 6% 減少し、オペレーターはスクリュー速度を上げる必要があり、これにより溶融温度が上昇します。
- 材料の水分: PVC コンパウンド内の数百 ppm の水分により空隙が生じ、直径ゲージでは良好な製品と判断されます。
張力は、最新の制御を実行するラインで最も頻繁に開いたままになっているループであり、直径のアラームなしでスクラップが上昇したときに最初に確認する場所です。
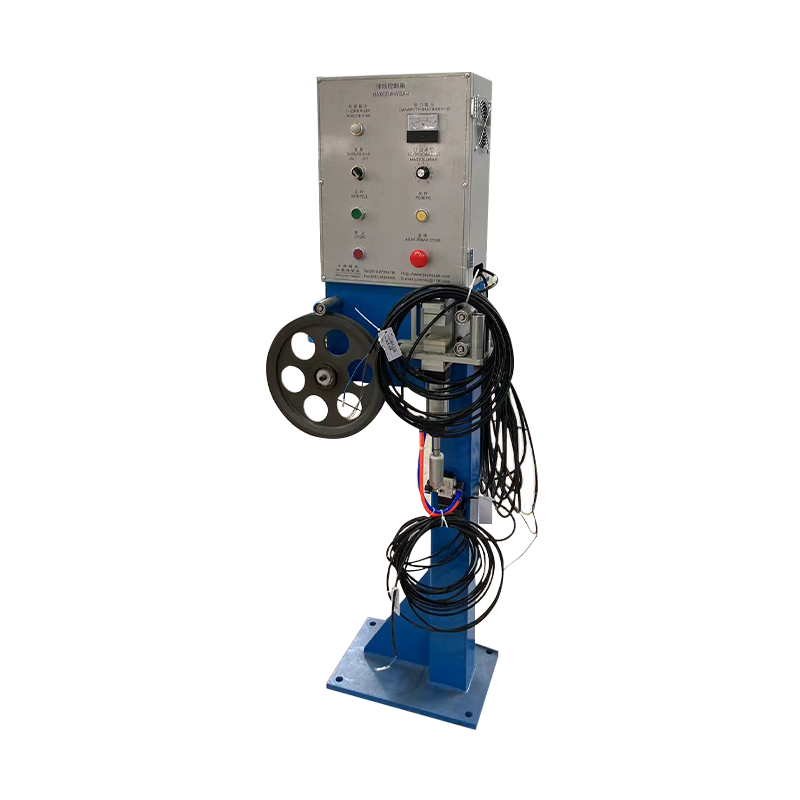
 ワイヤーケーブル張力制御システム 正確なケーブル張力調整用に設計されたワイヤ ケーブル張力制御システムは、ケーブル巻き取りプロセスに不可欠な機器です。その中心的な機能は次のとおりです。 製品を見る→
ケーブルの種類ごとに、制御の労力が最も効果を発揮する場所
材料コスト、公差、ライン速度が異なるため、制御投資の収益は製品ファミリーによって大きく異なります。
電源ケーブル、XLPE MV および LV - 38%
LANおよびデータ通信 - 26%
建築用ワイヤー、PVC および UPVC - 16%
自動車および電子ワイヤー - 12%
専門分野およびその他 - 8%
XLPE 電源ケーブルは、壁の公差が厳しく、コンパウンドが高価で、スクラップ 1 キロメートルのコストが PVC 建築用ワイヤのスクラップ 1 キロメートルにかかるコストの数倍であるため、XLPE 電力ケーブルが収益の大半を占めています。 LAN ケーブルが 2 番目に来るのは、オペレータのスキルだけでは静電容量と偏心の制限を満たすことができないためです。 5% の偏心率の上限には、継続的な測定と修正が必要です。ビルディングワイヤーは偏心に対してより寛容ですが、600 ~ 1200 m/min で走行し、速度調整と巻き取り張力によってスプールが販売可能かどうかが決まります。自動車および電子ワイヤの報酬は、主に多くの短い走行にわたる再現性によって制御されます。
試運転シーケンス: 設定を固定する 6 つのステップ
新しいラインまたは再構築されたラインは、すべてを一度に調整するよりも、以下のシーケンスに従った方が早く安定した制御に達します。
ステップ 1: 何かを変更する前にベースラインを作成する
フルシフトについて、溶融圧力、高温および低温の直径、肉厚、および巻き取り張力を 1 秒間隔で記録します。この記録は、後の変更が役に立ったという唯一の信頼できる証拠です。
ステップ 2: キャビネットではなくプロセス用のセンサーを取り付ける
溶融物が沈降するようにレーザー ゲージをダイから 6 ~ 8 m の位置に置き、圧力トランスデューサーをスクリーン パックの前に保ち、ウェブの摩擦でバイアスがかからない場所にロード セルを取り付けます。
ステップ 3: ループを順番に調整する
最初に温度、次に溶融圧力、次に寸法、次に張力。温度が安定する前に張力を調整すると、ラインの周囲で振動が移動するだけです。
ステップ 4: 速度比テーブルを作成する
サイズおよび配合物ごとに、ライン速度に対するスクリューの回転数を記録します。既知の比率から開始したオペレーターは、3 分の 1 の時間で販売可能な製品に到達します。
ステップ 5: 切り替えルーチンを作成する
アキュムレータを充填し、移動の途中でダンサーをパーキングし、接続してから、ストレージを徐々に解放します。このルーチンは、巻き取りが交換されている間、押出機を回転させ続けるものです。
 アキュムレーターダンサー(ケーブル収納ラック) アキュムレータ ダンサー (ケーブル ストレージ ラック) は、ケーブル処理ワークフローを最適化するように設計されたプロフェッショナルなケーブル管理デバイスです。縦型と横型があります... 製品を見る→
ステップ 6: 制限を書面で引き渡す
管理限界、アラームしきい値、および各アラームに必要なアクションは、コミッショニング ファイルではなく、ラインの 1 枚のシートに記載する必要があります。
メンテナンス、校正、およびコンプライアンス
コントロールの品質は静かに減衰します。校正および検査計画により、オーバーホール間でループの信頼性が維持されます。
- 基準に対して四半期ごとに熱電対を検証します。許容差は 5℃です。
- 溶融圧力トランスデューサーを毎月ゼロ調整し、12 か月ごとに再校正します。
- レーザー直径ゲージを追跡可能なマスターと照合して 6 か月ごとにチェックします。
- ダンサーの位置と張力のロードセルを毎年校正します。
- 4,000 ~ 6,000 運転時間ごとにスクリューとバレルのクリアランスを測定します。
- 顧客および標準要件の要求に応じて、生産ロットごとの制御パラメータ記録を保持します。
ハードウェアが適切であれば、コンプライアンスは主に文書化作業になります。 IEC 60227、IEC 60502、UL 44、UL 83、GB/T 5023 などのケーブル規格は、満たさなければならない寸法を定義しています。プロセス制御システムは、1 メートルごとに条件が満たされたという証拠を生成します。ロットごとの直径と肉厚のログを保持すると、監査が再テストではなくファイル検索に変わります。
安全性も同じ計画に属します。回転巻取り装置の保護、連動した緊急停止、パージ中のダイヘッドへのアクセス制御は、無人で夜間稼働するラインではオプションの追加機能ではありません。オペレーターがスプールが終了した後ではなく、スクラップが現れる前に反応できるように、アラーム制限も設定する必要があります。
押出プロセスの制御は、ラインの最後で最もよく判断されます。可変コアをコイラーに渡す押出機は問題を下流に移しただけで、そこでは張力の欠陥、楕円形のスプール、または拒否されたパレットが発生します。そのため、ダイの直径と壁の厚さ、コイラーの張力と長さ、巻き取り部分のリールのアイデンティティなどの測定は製品に従う必要があります。 ケーブルリールハンドリング用ロボットパレタイジングシステム 引き継ぎます。
Jiangsu Yessjet Precise Machinery は、押出、コイリング、梱包、パレタイジングの各機器を 1 つの接続されたラインとして構築していますが、これはこの文脈において重要です。ダイで直径を保持するループとコイラーで張力を保持するループは、お互いを念頭に置いて設計する必要があり、チェーンの両端を供給するメーカーは、一方を他方のせいにするのではなく、それらを一緒に調整できます。