LANGUAGE
かつて、硬質 PVC 絶縁線のネジを交換するケーブル工場は、圧縮が大きいほど溶解が良好であるという合理的な論理に基づいて、圧縮率 4.0 を注文しました。 3 シフト以内に押出機が急上昇し、溶融温度が約 18 °C 上昇し、焦げた斑点がダイに到達しました。何も壊れていませんでした。スクリューは、すでに溶融密度に達した配合物を圧縮して供給ゾーンに戻し、余分な仕事が熱として発生しました。
短い答え: 圧縮比 (CR) は、最初のフィード フライトの体積を最後の計量フライトの体積で割ったもので、一定ピッチ スクリューでは、フィード チャンネルの深さを計量チャンネルの深さで割ったものとほぼ同じになります。汎用ネジは 2.0 ~ 4.0 です。硬質 PVC は通常 2.0 ~ 2.5、可塑化 PVC と HDPE は 2.5 ~ 3.5、PP は 3.0 ~ 3.5 に設定され、高充填のハロゲンフリー コンパウンドは通常、より高い数値よりも混合セクションの方が適しています。
以下のセクションでは、その番号がどのように構築されるか、ケーブル回線上で秘密裏に制御される内容、および 2 番目のネジを注文せずに番号を指定する方法を示します。
圧縮率の実際の測定値
フルフライトスクリューは 3 つのゾーンで機能します。フィードゾーンは深く一定のチャネルを維持するため、バラバラのペレットが落ちて前方に搬送されます。圧縮または移行ゾーンは、そのチャネルを先細にし、固体床が溶けるにつれて圧縮します。計量ゾーンは浅い一定の深さに戻り、溶融物は安定した圧力と予測可能な速度でダイに到達します。
圧縮率は、これらのボリュームの最初と最後のボリュームを比較します。標準のフルフライト スクリューではピッチとフライト幅が一定のままであるため、体積比は深さ比 CR = H1 / H2 になります。ここで、H1 は供給チャネルの深さ、H2 は計量チャネルの深さです。
数字の背後にある物理的な仕事は密度です。ケーブルコンパウンドのペレットのかさ密度はおよそ 0.5 ~ 0.7 g/cm3 ですが、溶融した同じポリマーは 0.9 ~ 1.3 g/cm3 付近にあります。したがって、材料自体は、ボイドのない溶融物になるために、約 1.6 ~ 2.2 の体積減少のみを必要とします。この数値を超える圧縮により、フライトランド上の漏れ流、ダイが必要とする圧力、およびフィードの挙動におけるバッチ間の変動が補償されます。
銘板番号が誤解を招く可能性がある場合
深さの比率は、一定のピッチと一定の飛行幅の場合にのみ有効です。ピッチが変更されたり、バリア フライトやマドック スタイルのミキサーが追加されたりすると、実際の比率は実際のチャンネルのボリュームから導き出す必要があります。可変ピッチねじでは、クイック深さ比によって有効 CR が 10 ~ 15 パーセント過大評価される可能性があり、これは PVC ねじを安全窓から押し出すのに十分です。したがって、ケーブル押出機はバレル サイズごとではなくコンパウンドごとに指定され、スクリューの図面にはどの計算方法が使用されたかを記載する必要があります。
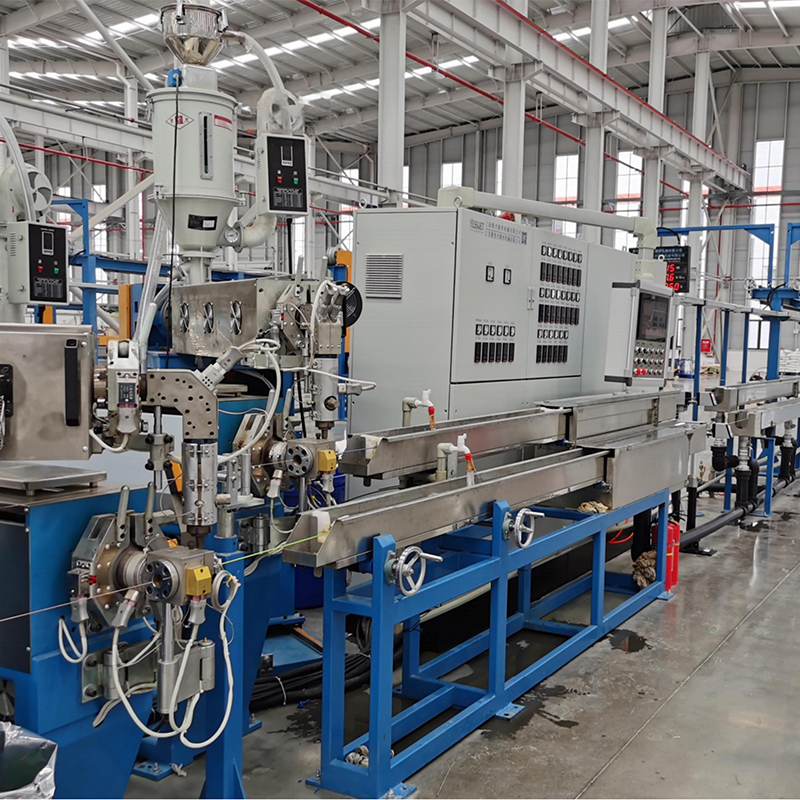
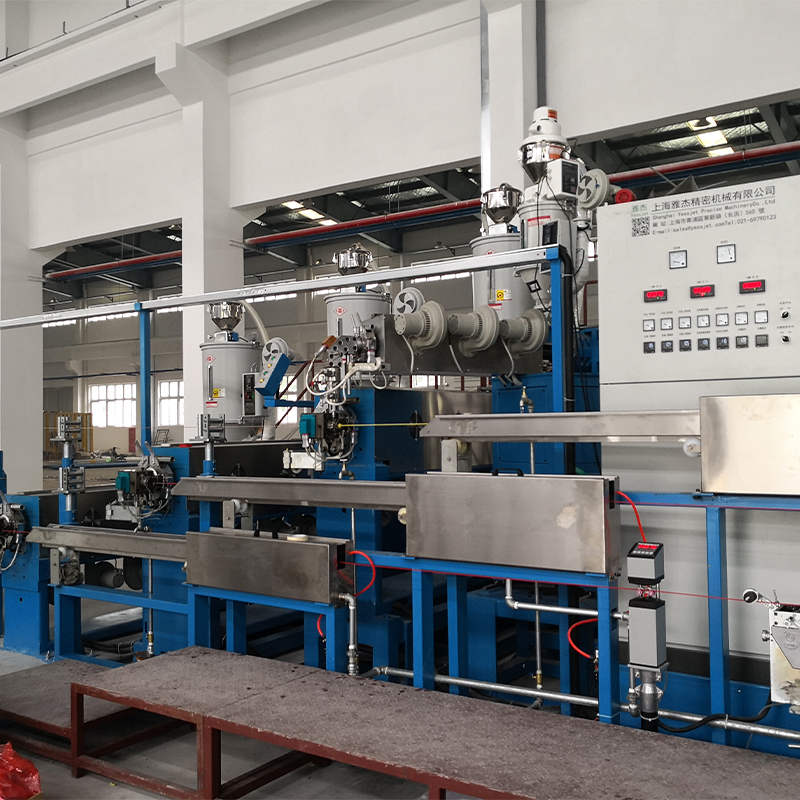
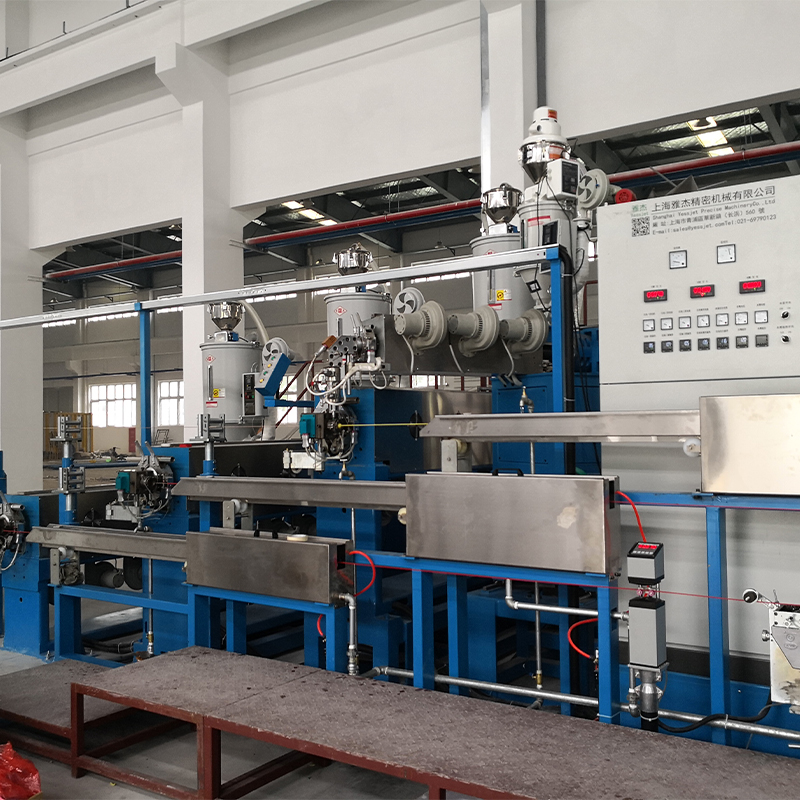 高効率 PP PVC PE ケーブル押出機 ケーブル製造用の多機能コアデバイスとして、高効率 PP PVC PE ケーブル押出機は、絶縁層を省エネかつ高収率で押出できるように設計されています。 製品を見る→
実行するコンパウンドに比率を合わせる
ケーブルコンパウンドは互換性がなく、その違いが機械的に現れるのは圧縮率です。材料の溶融時に嵩密度がどの程度低下するか、ポリマーがどの程度のせん断熱に耐えられるか、配合の研磨性がどの程度であるかという 3 つの変数が選択を決定します。
硬質および可塑化PVC
非可塑化 PVC はケーブル ライン上で最もせん断に敏感な材料であり、通常は 2.0 ~ 2.5 で長く穏やかな移行を行います。比率が高くなると、局所的なホットスポットが発生し、塩化水素が放出され、薄い断熱壁の内側に焼け跡が残ります。軟質 PVC は 2.5 ~ 3.0 を許容しますが、可塑剤の揮発性物質によりフィード ゾーンに注目する価値があります。
PE、HDPE、PP
ポリオレフィンは溶融粘度が高く、溶融挙動がきれいなので、2.8 ~ 3.5 を問題なく受け入れます。 HDPE シース スクリューは、多くの場合、この比率と深い供給セクションおよび 25:1 ~ 30:1 の L/D を組み合わせるため、溶融物が均一な状態を保ちながらラインを強力に走行させることができます。
XLPE および架橋性化合物
過酸化物硬化 XLPE は特殊なケースです。架橋剤は滞留時間と温度の影響を受けやすいため、スクリューは溶融物にせん断熱を放出することなく圧力を高める必要があります。生の出力よりも、2.3 ~ 3.0 に近い比率、スムーズな移行、厳密な温度制御が重要です。すでに硬化前のしきい値に近いコンパウンドは、きれいな溶融ではなく、ゲルや塊を示します。
充填剤入り、難燃性、ハロゲンフリーの化合物
フィラーの充填量が多いと嵩密度が高まり、スクリューが生み出す体積変化が減少し、同時にフライトが摩耗します。 2.5 ~ 3.5 の比率をバリアまたは分散混合セクションと組み合わせると、単に数値を高くするよりも優れています。
これらのファミリーにわたるスクリュー アンド バレルの組み合わせは、かなり予測可能なパターンに従います。これ 高効率 PP、PVC、PE 押出のガイド 組み合わせについてさらに詳しく説明します。
一般的なケーブル押し出しねじの設定の比較
以下の比較は、ビルダーが最も頻繁に使用する Windows ケーブル押出機をまとめたものです。コンパウンドのサプライヤーは配合を改訂し、それに伴ってかさ密度も変動するため、この数値は普遍的な定数ではなく見積もりの出発点として扱ってください。
一般的なケーブルコンパウンドの一般的な圧縮率ウィンドウ。注文する前に、現在の複合データシートと照らし合わせて最終的な形状を確認してください。
銘板番号に表れないもの
ラインは形状のみではなくエネルギーと圧力に反応するため、指定された比率が同じ 2 つのネジが同じように動作することはありません。 CR が低すぎる場合、固体床は部分的にしか溶融せずに計量ゾーンに到達し、未溶融の破片がダイを通過するときに出力が変動します。高すぎると、溶融温度とトルクが上昇するにつれて、同じ不安定性が逆方向から戻ります。
断熱壁の厚さは、両方の問題を最も早く示す指標です。以下のグラフは、さまざまな圧縮比にわたる 65 mm PE シース スクリューを示しています。値は、特定のラインの仕様ではなく、エフェクトの形状を示します。
4.2%
CR2.0
2.6%
CR2.5
1.2%
CR3.0
2.1%
CR3.5
4.8%
CR4.0
3 つの指標がその曲線の背後にあります。溶融圧力の安定性が第一です。ダイでの約 1 パーセントを超える変動は、肉厚のばらつきとして現れます。比エネルギーは 2 番目です。有益な溶解仕事を行う圧縮は 1 キログラムあたりのキロワット時を横ばいに保ちますが、せん断のみを生成する圧縮は数値を押し上げます。スクリューの摩耗が 3 番目です。これは、計量フライトが摩耗すると、1 年間の生産を通じて実効比率が静かに上昇するためです。
圧縮率が最も重視される場所
すべての押し出しネジには圧縮率がありますが、一部のケーブル セグメントでは、この数値が他のケーブル セグメントよりも仕様の決定に大きく影響します。
- 36% PVC絶縁体と外装
- 24% PE およびハロゲンフリーのシース
- 22% XLPE 電源ケーブル絶縁
- 18% LANおよびデータケーブル
このパターンは、ケーブルの音量ではなく複合感度に従います。 PVC が最大のシェアを占めています。その理由は、その加工範囲が狭く、間違った比率が変色や表面欠陥としてすぐに現れるからです。 PE とハロゲンフリーのシースが続きますが、これは熱に対する感度よりもむしろ摩耗と分散によって引き起こされます。 XLPE 電源ケーブルのネジは、架橋化学反応によって上限が設定されるため、控えめに指定されています。 LAN およびデータ ケーブルは、壁が薄く、静電容量のターゲットが厳密であるため、何よりも圧力の安定性に依存します。
XLPE および PE の被覆作業では、通常、冷却装置とともに指定されたネジを使用するのがより安全な開始点です。
 冷却水タンク付きXLPE PEケーブル押出機 この XLPE PE ケーブル押出機 (水タンク付き) は、XLPE および PE 絶縁ケーブルの押出および冷却用に設計されており、高精度単軸押出機と、高精度の単軸押出機が統合されています。 製品を見る→
選定ワークフロー:化合物データからネジオーダーまで
6 つのステップにより、配合データを使用可能なねじ仕様に変換します。
- かさ密度、メルト密度、メルトフローレート、および推奨加工範囲については、コンパウンドのサプライヤーに問い合わせてください。嵩対メルト密度比は、適切な圧縮率の下限を設定します。
- 機械の前に製品を定義します: 絶縁体またはシース、肉厚、許容範囲、導体サイズ、および実行する予定のライン速度。
- まずL/Dと出力を固定してください。圧縮比は供給チャネルの深さと計量チャネルの深さから決まるため、それを個別に決定すると他の場所で妥協する必要があります。
- 比率だけでなく、遷移の長さとせん断速度も確認してください。長いトランジションにわたって広がる 2.8 の比率は、3 つのフライトに集中する同じ比率とは大きく異なる動作をします。
- コンパウンドにバリア フライト、マドック セクション、またはピン ミキサーが必要かどうかを決定します。充填剤や色の濃いコンパウンドは、圧縮よりも分散によって多くの効果が得られることがよくあります。
- ピッチ、フライト幅、硬化深さ、摩耗代と計算方法を図面で確認し、実効圧縮比を書面で求めます。
ネジの形状が固定されたら、残りの線もそれに一致する必要があります。冷却長さ、巻き取り張力、アキュムレータ容量、および巻き取り速度はすべて、安定した溶融物の生産量から決まります。
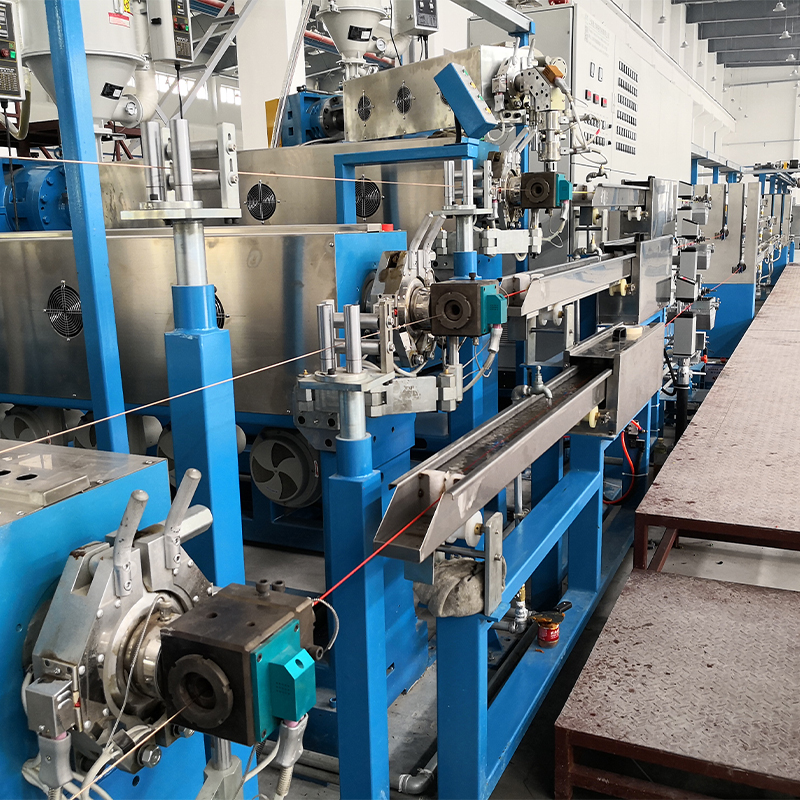
 ワイヤーおよびケーブル押出ライン 特長 1. バレルとスクリューは台湾から輸入しており、高い押出能力を備えています。 2. さまざまな種類のプラスチック材料は、独自のバレルとネジを選択できます。例: PVC、PE、... 製品を見る→
摩耗、メンテナンス、およびコンプライアンスに関する注意事項
スクリューは摩耗部品であり、圧縮比が変動します。窒化されたフライトは、充填された化合物に対してケースの深さを失い、計量チャネルが数十分のミリメートル深くなると、有効比率が低下し、それに伴って溶解挙動が変化します。試運転時には安定していたラインでも肉厚のばらつきが見られ始めますが、その原因はコンパウンドではなくネジであることがよくあります。
- 毎年の操業停止ごとにフライトの外径とチャネルの深さを測定し、測定値を元の図面と比較します。
- キログラムあたりの比エネルギーを追跡します。ゆっくりとした上昇傾向は、摩耗と圧縮比の変化の初期の兆候の 1 つです。
- ネジの図面、材料グレード、熱処理の記録を一緒に保管しておくと、再設計せずに交換品の見積もりを作成できます。
- コンパウンドを変更するたびに、バレルの加熱プロファイルとスクリューの冷却を再確認します。どちらも、新しいネジを使用せずに、適度な形状制限をオフセットできます。
稼働時間は、下流のスクリュー出力のバッファリングにも依存します。 連続押出ライン用のアキュムレーターおよびダンサー システム リールを交換しても材料を保持できるため、押出機を停止する必要がなく、最初のメートルから最後まで一貫した溶融履歴が維持されます。
圧縮率は、スクリューがどこで溶解作業を行うかを決定する 1 つの数値です。コンパウンドの密度変化とせん断許容値に合わせて、焦げずに溶けるのに十分な長さの移行を維持し、図面から取得した深さの比率を信頼するのではなく、実際のチャネルの体積を検証します。ケーブル線の場合、それは通常、安定した断熱壁と 1 週間のスクラップの違いです。